Kieli

Puristusjarrulevyn taivutus tuottaa tarkat, toistettavat taivutukset, kun noudatat neljää todistettua sääntöä: aseta V-suulakkeen aukko noin kahdeksan kertaa materiaalin paksuuteen, käytä ilmataivutus oletusprosessina, laske vetoisuus yhdellä kaavalla ja kompensoi takaisku ennen ensimmäisen osan vapauttamista. Valmistajat, jotka ohittavat nämä peruspäätökset, käsittelevät halkeilevia laippoja, kulmapoikkeamia, ylikuormitushälytyksiä ja romutettuja aihioita. Niitä käyttävien valmistajien kulman tasaisuus on /-0,5 astetta ja takaraja-asento /-0,02 mm nykyaikaisissa CNC-laitteissa.
Tämä opas kattaa puristusjarrutyypit, taivutusjärjestyksen vaiheittain, taivutusvarat ja vetoisuuskaavat, suuttimen ja meistin valinnan, materiaalirajat, tarkkuusohjauksen, huollon suunnittelun ja pisteen, jossa peltiliikkeen tulisi lisätä CNC-langan taivutuskapasiteettia. Viimeisessä osiossa vastataan yleisimpiin ostajien ja toimijoiden esittämiin kysymyksiin.
Puristinjarru puristaa litteän metallilevyn ylemmän meistin ja alemman V-suulakkeen väliin ja ajaa sitten meistiä alaspäin kontrolloidulla voimalla tai asennossa, kunnes levy deformoituu plastisesti kohdekulmaan. Takamittari siirtää arkin tarkalle taivutusviivalle ennen jokaista iskua, ja CNC-ohjain synkronoi painimen liikkeen, meistikoskettimen ja mittarin asennon. Se mikä määrittelee onnistuneen taivutuksen, ei ole kulmaan osuminen kerran, vaan saman kulman toistaminen erän jokaisessa osassa.
Neljä päätöstä ratkaisee suurimman osan tuloksesta: koneen tyyppi, työkalut, materiaalin kunto ja taivutusprosessi.
Ostajat valitsevat nykyään neljästä pääkäyttötekniikasta. Mekaaniset puristusjarrut käyttävät vauhtipyörää, ja niistä puuttuu usein täydellinen asennonhallinta; ne säilyvät vanhoissa liikkeissä yksinkertaisen, toistuvan työn vuoksi. CNC-hydrauliset koneet ovat vakiona keskiraskaassa ja raskaassa valmistuksessa, koska niissä yhdistyvät suuri vetoisuus ja hyvä iskunhallinta. Servo-sähkökoneet käyttävät paininta servomoottoreilla ja kuularuuveilla, mikä eliminoi hydrauliikan ja vähentää energiankulutusta. CNC-hybridijärjestelmät lisäävät mukautuvan kulman mittauksen ja vaativien osien automaattisen kruunauksen.
| Kirjoita | Tavallinen tonnimäärä | Ram toistettavuus | Energiakäyttäytyminen | Paras istuvuus |
|---|---|---|---|---|
| Mekaaninen | 30-400 Yhdysvaltain tonnia | /-0,05 mm | Vauhtipyörä, jatkuva käynti | Pitkäkestoiset yksinkertaiset mutkat |
| Hydraulinen CNC | 40-2000 tonnia | /-0,02 mm | Pumppu käy jatkuvasti | Raskas levy, pitkät osat, muuttuva iskunvaimennus |
| Servo-sähköinen | 20-220 tonnia | /-0,01 mm | Moottori tilauksesta, noin 50 % energiansäästö | Ohuet ja keskikokoiset mittarit, puhtaat kaupat, korkeat kiertonopeudet |
| CNC-hybridi / adaptiivinen | 60-500 tonnia | /-0,01 mm | Hybridiveto, kohtuullinen kulutus | Monimutkaiset osat, mukautuva kulmansäätö, alhainen työkalun kuluminen |
Yli 3 mm ohuempaa peltiä keskisuurissa erissä taivuttaville liikkeille servosähköyksikkö tarjoaa parhaan tarkkuuden euroa kohden. Paksulle levylle, pitkille taivutuslinjoille tai syville laatikoille CNC-hydraulikone on edelleen käytännöllinen valinta, koska se voi käyttää suurta vetoisuutta missä tahansa iskun vaiheessa.
Kurillinen järjestys poistaa useimmat laatuongelmat ennen kuin ne ilmenevät. Kirjallista menettelyä noudattavat kaupat vähentävät ensimmäisen osan romua ja pitävät asennusajan ennustettavana.
Tasaisen aihion pituus on yhtä suuri kuin kaksi suoraa laipan pituutta plus taivutusvara. Taivutusvara on kaaren pituus mitattuna levyn neutraalia akselia pitkin. Neutraali akseli istuu jyrkissä mutkissa lähempänä sisäpintaa, minkä vuoksi K-kerroin näkyy laskennassa.
BA = (pi / 180) x taivutuskulma x (sisäsäde K-kerroin x materiaalin paksuus)
2 mm:n pehmeän teräksen 90 asteen taivutuksessa, jonka sisäsäde on 2 mm ja K-kerroin 0,44, ylitys on 1,5708 x (2 0,88) = 4,52 mm. Tämä pieni määrä siirtää litteän aihion kokoa ja voi muuttaa muuten hyvän osan lyhyeksi laipaksi, jos sitä ei huomioida.
| Materiaali tai taivutustila | Tyypillinen K-tekijä |
|---|---|
| Pehmeää kuparia, hehkutettua alumiinia, erittäin pehmeää | 0,45-0,50 |
| Kylmävalssattua pehmeää terästä | 0,40-0,44 |
| Ruostumaton teräs 304 | 0,40-0,44 |
| Kova alumiini, kuten 6061-T6 | 0,33-0,40 |
| Suuri säde, jossa säde on yli viisi kertaa paksuus | Lähestyy 0,50 |
Jokainen metalli joustaa takaisin lävistimen noustessa. Takaisinjoustokulma on taivutetun kulman ja ohjelmoidun kulman välinen rako. Vakiokiinnitys on lievä ylitaivutus, mikä toimii hyvin pehmeälle teräkselle, tai siirtyminen ilmataivuttamisesta pohjaan, mikä painaa levyn kokonaan muottiin ja vähentää mekaanisesti elastista palautumista.
| Materiaali | Springback valikoima | Käytännön huomautus |
|---|---|---|
| Pehmeää terästä | 1-3 astetta | Voidaan yleensä korjata ohjelmassa taivuttamalla |
| Ruostumaton teräs 304 | 5-10 astetta | Työkarkaistu ruostumaton teräs jousia takaisin enemmän; pohja auttaa |
| Alumiini 5052-H32 | 2-4 astetta | Pieni vaihtelu erän sisällä |
| Alumiini 6061-T6 | 1-3 astetta | Terävät säteet voivat halkeilla ennen kuin takaisinjouset ovat tärkeitä |
| Luja teräs 780 MPa | 8-15 astetta | Käytä mukautuvaa kulmamittausta, jos mahdollista |
Työkaluissa puristusjarrulevyjen laatu voittaa tai häviää. Kulunut lävistyskärki luo näkyvän viivan jokaiseen osaan. Materiaalille liian kapea meisti halkeilee ulkopinnan. Hanhenkaula-lävistys vaaditaan, kun laipan on vapautettava työkalu taivutuksen jälkeen. Hyödyllisin yksittäinen sääntö muotin valinnassa on V-aukkosääntö: jaa V-aukko materiaalin paksuudella. Suhteen tulisi olla välillä 6 ja 12, ja 8 on oletusarvo miedolle teräkselle.
| Parametri | Ilman taivutus | Pohjaus | Keksiminen |
|---|---|---|---|
| Työkalun kontakti | Vain kolme pistettä | Arkki painettu muottiin | Purista kokonaan levyn pinnan alle |
| Suhteellinen tonnimäärä | 1x perusviiva | Noin 3-4x ilmataivutus | 5-10x ilmataivutus |
| Kulman tarkkuus | /-0,5 astetta tyypillisesti | /-0,25 astetta yhtenäisellä materiaalilla | Erittäin korkea, koneen jäykkyys rajoittaa |
| Herkkyys paksuuden vaihtelulle | Matalasta keskikokoiseen | Korkea | Keskikokoinen |
| Tyypillinen käyttö | Yleinen valmistus, oletusvalinta | Osat, jotka vaativat terävän sisäkulman | Mikrotaivutukset, ohut materiaali, tarkat kulmat |
Alan standardikaava ilmataivuttamiselle miedolle teräkselle suhteuttaa voiman materiaalin paksuuteen ja muotin aukkoon. Alla oleva kaava antaa kilonewtonia taivutuspituusmetriä kohti teräkselle, jonka vetolujuus on lähellä 450 MPa.
P (kN per metri) = 650 x (paksuus mm) x (paksuus mm) / (V-aukko mm)
Muuntaaksesi voimatonneja, jaa tulos 9,81:llä. 3 mm:n pehmeälle teräkselle 24 mm:n suuttimella laskelma on 650 x 9 / 24 = 243,75 kN/metri eli noin 24,8 tonnia/metri. 1,2 m:n laipallinen osa tarvitsee 292,5 kN eli noin 29,8 tonnia ennen turvakerrointa. 30 tonnin koneen ostaminen ei jätä tilaa; 40 tonnin malli on realistinen valinta.
| Paksuus (mm) | Suositeltu V-aukko (mm) | Voima (kN/m) | Voima (tonnia/m) |
|---|---|---|---|
| 1.0 | 8 | 81.3 | 8.3 |
| 1.5 | 12 | 121.9 | 12.4 |
| 2.0 | 16 | 162.5 | 16.6 |
| 3.0 | 24 | 243.8 | 24.9 |
| 4.0 | 32 | 325.0 | 33.1 |
| 5.0 | 40 | 406.3 | 41.4 |
Jos kyseessä on ruostumaton teräs, kerro tulos 1,4-1,6:lla. 5xxx-alumiinille kerrotaan 0,7-0,8. 780 MPa:n lujalle teräkselle kerrotaan 1,7 - 2,2. Nämä tekijät heijastavat eroa vetolujuudessa mietoon teräkseen verrattuna.
Jokaisella materiaalilla on lattia, jonka alapuolella se halkeilee taivutusviivalla. Taulukko antaa ilmataivutusminimiarvot yleisille lajeille. Nämä ovat lähtökohtia: terävämpi lävistyskärki, pienempi V-aukko tai taivutus samansuuntaisesti viljan kanssa nostavat käytännöllistä minimisädettä.
| Materiaali | Pienin sisäsäde (ilman taivutus) | Vetoisuustekijä vs | Tärkeää varovaisuutta |
|---|---|---|---|
| Kylmävalssattua pehmeää terästä | 0,5-1,0 x T | 1.0 | Taivuta jyvän poikki nähdäksesi laipat |
| Ruostumaton teräs 304 | 1,5-2,0 x T | 1,4-1,5 | Työkarkaistut levyt tarvitsevat suuremman säteen |
| Alumiini 5052-H32 | 0,5-1,0 x T | 0.7 | Hyvä muovattavuus H32 temperissä |
| Alumiini 6061-T6 | 2,0-3,0 x T | 0.7 | Terävät säteet aiheuttavat halkeamia; harkitse O-temperia kovaa muotoa varten |
| Korkea-strength steel 780 | 2,0-3,0 x T | 1,7-2,2 | Korkea springback and edge micro-cracks possible |
Materiaalin paksuustoleranssi aiheuttaa myös kulmavaihteluita. Ilmataivutuksessa 0,1 mm nimellistä paksumpi levy voi siirtää kulmaa yhden tai enemmän, koska nimellispaksuudella toiminut lävistyssyvyys muodostaa nyt toisen kulman. Tästä syystä mukautuva ohjaus kulmapalautteella on yleistymässä tarkkuuspuristusjarrulevytyössä.
Jarrun painaminen on vain niin tarkka kuin sen paikannusjärjestelmä. Takamittari ohjaa etäisyyttä taivutusviivasta referenssireunaan, ja sen toistettavuus vaikuttaa suoraan laipan pituuteen. Peruskoneissa on kaksiakselinen mittari; tuotantokoneet lisäävät R-akselin mittakorkeuteen ja Z-akselin pysäyttimet eri osaleveyksiin. 4 1-akselinen takamittari on käytännöllinen minimi työpajan joustavuuden kannalta.
Tarkkaa työtä varten pidä työkalut samansuuntaisina painimen kanssa. Even a 0.1 mm mismatch between punch and die across a 2 m length will produce a tilted angle. Käytä tarkkuushiotuja ja tarkista yhdensuuntaisuus, kun asennat uusia työkaluja.
Press brakes support nearly every metal-product industry because they produce simple, strong, cost-effective shapes from flat sheet. Valmistuslista on pitkä, ja jokainen sektori lisää omat toleranssinsa ja pintavaatimukset.
varten liikkuvuus ja autoteollisuuden sovellukset , suuntaus kohti sähköajoneuvoja on lisännyt tarkkojen, erittäin lujien teräksisten mutkien kysyntää, koska akkukotelot ja rakennekannattimet korvaavat aiemmin hitsatut osat.
Useimmat puristusjarrujen viat eivät ole äkillisiä; ne näkyvät ensin kulman poikkeamana, naarmuina tai epätavallisena ääninä. Yksinkertainen vikarekisteri auttaa tunnistamaan lähteen nopeasti.
| Vika | Todennäköinen syy | Käytännöllinen korjaus |
|---|---|---|
| Epäjohdonmukainen kulma erässä | Materiaali thickness shifts, springback not compensated | Käytä syvyysohjattua ilmataivutusta; mittaa ensimmäinen osa jokaisesta uudesta erästä |
| Halkeamia ulkoreunassa | Liian pieni säde, jyvä samansuuntainen mutkan kanssa | Lisää lävistyssädettä; kierrä aihiota 90 astetta; testaa pehmeämpää luonnetta |
| Vääntynyt tai vääntynyt osa | Lävistys ja meisti eivät ole samansuuntaisia, takamittarin päät ovat väärin kohdistetut | Tarkista painin/mestan rinnakkaisuus; varmista, että molemmat mittarisormet koskettavat arkkia |
| Pohjassa naarmuja | Burr on the die edge, dirty tooling, hard particles | Kivi ja puhdista kuolla; purseenpoisto aihiot; levitä suojakalvo |
| Ylikuormitushälytys ohjaimessa | V-aukko liian kapea tai vetoisuus aliarvioitu | Laske uudelleen 650-kaavalla; siirtyä leveämpään kuoppaan |
Peltiä taivuttavilta konepajoilta pyydetään usein lankamuovattuja osia: samaan tuotekokoonpanoon kuuluvia pidikkeitä, koukkuja, tappeja ja metallikiinnikkeitä. Puristusjarrut eivät voi taivuttaa lankaprofiileja tehokkaasti, mutta CNC-langantaivutuskoneet käsittelevät pyöreää lankaa, litteää lankaa ja nauhaa samalla ohjelmoidulla tarkkuudella. CNC-langantaivuttaja suoristaa, syöttää, taivuttaa ja katkaisee langan yhdessä järjestyksessä, mikä tekee pienistä ja keskikokoisista lankaeristä kannattavia.
The control logic of a wire bender has much in common with a press brake: you program bend angles, feed lengths, and springback compensation. Moniakseliset koneet, kuten ZW-480, lisäävät kiertoakselin ja taivutusvarren, jotka mahdollistavat monimutkaiset kolmiulotteiset muodot. Jos haluat syvemmän selityksen taivutuskinematiikasta, lue meidän täydellinen opas taivutuskoneiden toiminnasta .
 ZW-480 4-Axis CNC Spring Wire Bending Machine for Complex 3D Shapes Tämä neliakselinen langantaivutuskone tukee vääntö- ja taivutusvarren liikkeitä monimutkaisten kolmiulotteisten muotojen aikaansaamiseksi. Se tarjoaa valvomattoman toiminnan ja on taloudellinen pienissä ja keskisuurissa erätuotannossa. Näytä tuote →
 ZW-880 8-akselinen CNC-jousilangan taivutuskone erittäin tarkkaan työhön Kahdeksanakselinen vivusto ja pyörivä langansyöttö takaavat suuren vakauden ja tarkkuuden. It can handle complex forming tasks and is ideal for job shops looking to produce complete assemblies. Näytä tuote →
 WNJ CNC Wire Bending Machine Series (1–12mm Wire Diameter) Tämän valmistajan linja kattaa lankojen halkaisijat 1-12 mm moniakselikytkennällä. It includes global support and spare parts services, making it a reliable choice for production integration. Näytä tuote →
Adding a wire bending line next to a press brake lets a job shop quote complete assemblies instead of individual parts. Asennuskustannukset ovat alhaiset, ja koneet käyvät ilman valvontaa riittävän taloudellisiksi muutaman sadan kappaleen erissä.
Air bending forms the sheet with contact at only three points: the two die edges and the punch nose. Kulma riippuu lävistyssyvyydestä, joten yksi työkalu voi tehdä useita kulmia. Pohja painaa levyn kokonaan V-suuttimeen, mikä vähentää takajousta ja teroittaa sisäkulmaa, mutta lisää vetoisuutta kolmesta neljään kertaan. Coining puristaa materiaalia niin paljon, että lävistysmuoto puristuu arkkiin; se tarvitsee suurimman vetoisuuden ja tarjoaa parhaan toistettavuuden ohuille materiaaleille. Useimmissa puristusjarrulevytöissä ilmataivutus on oikea oletusarvo.
Aloita kahdeksan säännöllä: pehmeälle teräkselle käytä V-aukkoa, joka on kahdeksan kertaa materiaalin paksuus. Siirry ruostumattoman teräksen kohdalla kymmenestä kahteentoista kertaan ja pehmeälle alumiinille kuusi-kahdeksaan kertaan. Leveämpi suutin vähentää vetoisuutta ja tuottaa suuremman sisäsäteen; a narrower die increases tonnage and sharpens the radius. V-aukko ei saa koskaan olla pienempi kuin viisi kertaa vakiomateriaalien paksuus.
Yksinkertaisin tapa on ohjelmoida ylitaivutuskulma, joka on yhtä suuri kuin mitattu takajousto. Käytä testikappaletta juuri siitä kelasta, jota käytät tuotannossa. Korkean jousituksen omaaville materiaaleille, kuten ruostumaton tai 780 MPa teräs, vaihda pohjaan tai käytä mukautuvalla kulmanmittauksella varustettua puristusjarrua, joka korjaa lävistyssyvyyden automaattisesti ensimmäisen koekaivutuksen jälkeen.
Käytä kaavaa P = 650 x 9 / 24 = 243,75 kN/metri, mikä on noin 24,8 tonnia/metri. Lisää turvallisuuskerroin ja vältä ajamasta yli 80 % nimelliskapasiteetista, joten 40 tonnin painoinen jarrupuristin on pienin järkevä valinta yhden metrin mutkissa 3 mm:n pehmeästä teräksestä. Suurenna koneen kokoa, jos taivutat myös ruostumatonta tai erikoislujaa terästä.
Halkeamia syntyy, kun ulkopinta saavuttaa venymisrajan. Yleisiä syitä ovat 1,5 kertaa materiaalin paksuutta pienempi lävistyssäde, valssaussyen suuntainen taipuminen, aiemmasta muovausvaiheesta saatu työkarkaistu levy tai liian kapea V-suulake. Käytä suurempaa sädettä, taivuta jyvän poikki ja varmista romun taivutustestillä ennen tuotantoa.
Servosähköiset koneet sopivat noin 3 mm:n ohutlevylle, puhtaammin toiminnalla, alhaisemmilla energiakustannuksilla ja paremmalla paikannustoistettavuudella. CNC-hydrauliset koneet ovat parempia paksuille levyille, syville osille ja pitkille taivutuslinjoille, koska ne tuottavat suuren vetoisuuden koko iskun ajan. Valitse servosähköinen tarkkuus kevyttyöskentelyyn ja hydraulinen CNC yleiseen valmistukseen laajalla materiaalivalikoimalla.
Puristinjarrulevyn taivutus on kypsä prosessi, eikä tekniikka ole muuttunut perusteiltaan. Kannattavia liikkeitä erottaa kurinalaisuus: oikea muotin valinta, rehellinen vetoisuuslaskenta, testattu palautuskompensaatio ja säännöllinen työkalujen huolto. Käytä näitä käytäntöjä johdonmukaisesti, ja jarrupuristimesta tulee yksi lattian ennakoitavimmista koneista.
TK-13200, TK-7230 TK-13200、 TK-7230 12-akselinen CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja
TK-13200, TK-7230 TK-13200、 TK-7230 12-akselinen CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja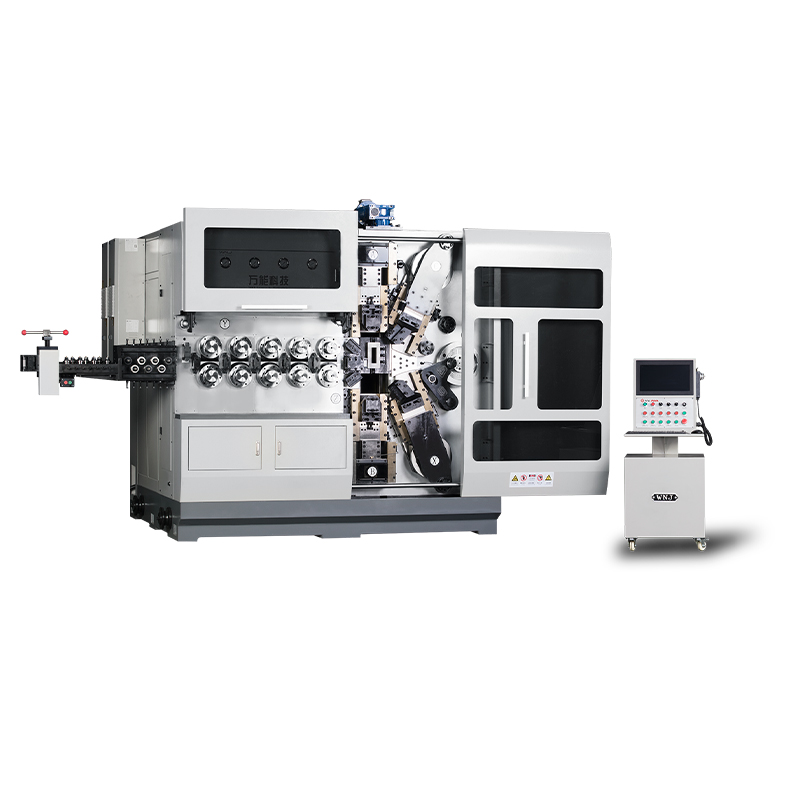
TK12120 TK-12120 12-AKSEINEN CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja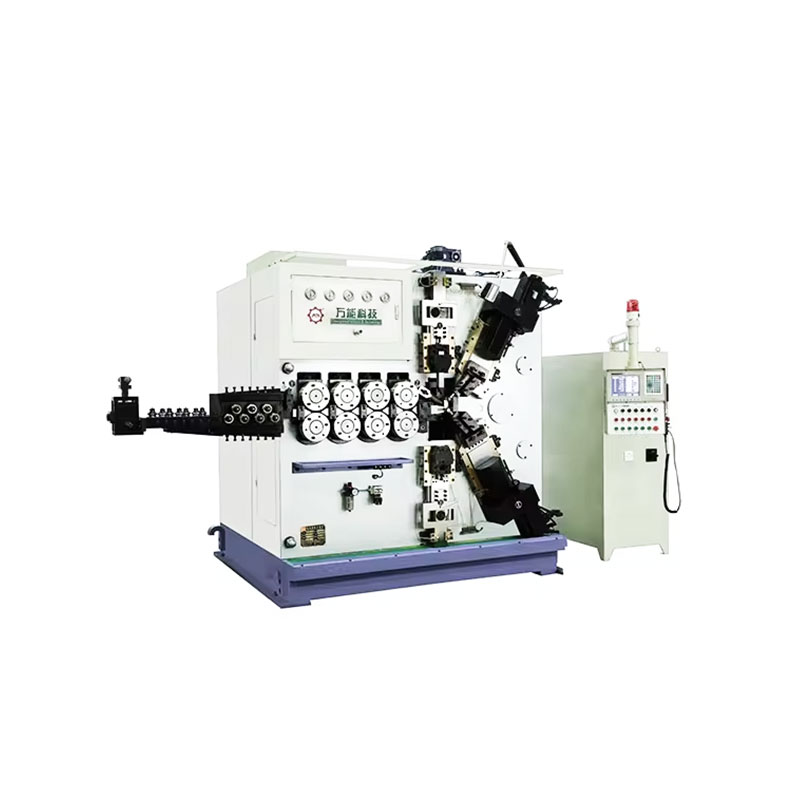
TK-6160 TK-6160 CNC JOUSIVULSAUSKONEET ...
Katso lisätietoja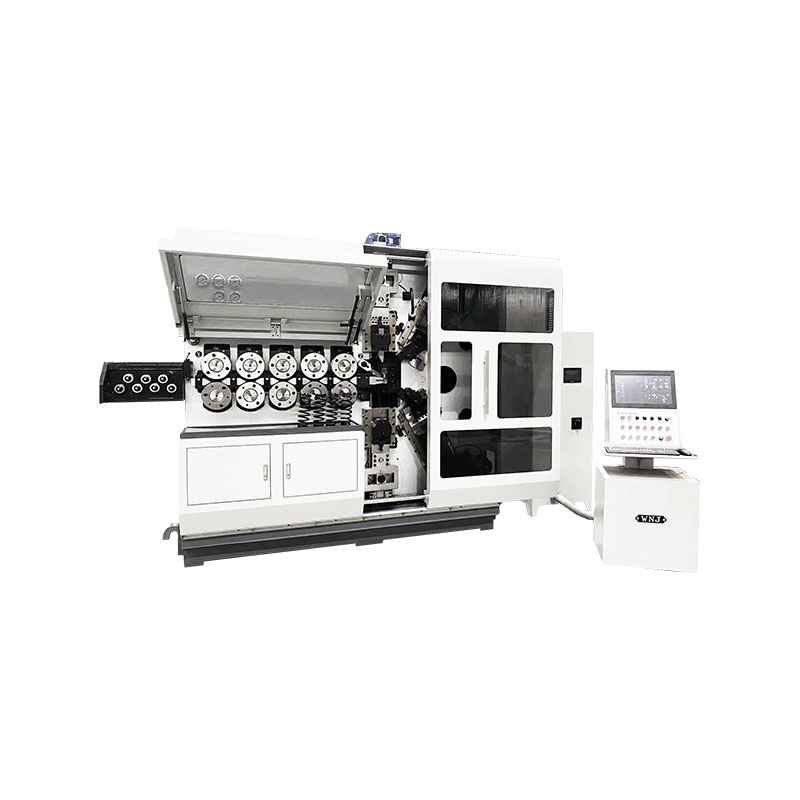
TK-6120 TK-6120 CNC JOUSIVULSAUSKONEET ...
Katso lisätietoja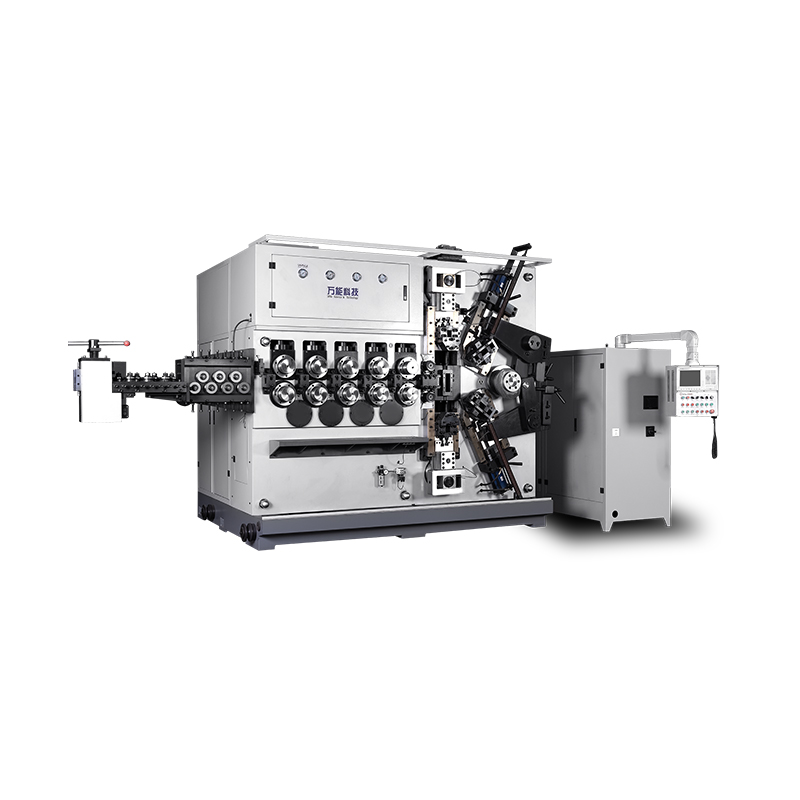
TK-5200 TK-5200 5-AXES CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja
TK-5120 TK-5120 5-AXES CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja
TK TK 10 AXES CNC JOUSIKULLIKONEET ...
Katso lisätietojaMobiili QR-koodi