Kieli

Langan taivutus on hallittua plastista muodonmuutosta, ja se toimii vain, kun hallitset kolmea muuttujaa samanaikaisesti: tuki, taivutussäde ja jousto. Tue lankaa mutkan molemmilta puolilta, jotta muodonmuutos tapahtuu juuri haluamallasi tavalla. Pidä sisäsäde materiaalin sietämän minimin yläpuolella. Taivuta sitten mitattu määrä yli niin, että lanka joustaa takaisin kulmaan, jota todella tarvitset. 1 mm:n hehkutettu kuparilanka seuraa sormiasi. 5 mm:n öljykarkaistu jousiterästanko halkeilee tiukan mutkan ulkopuolella, ellei sädettä, karkaisua ja taivutussuuntaa ole suunniteltu ennen kuin mikään työkalu koskettaa sitä.
Tämä opas käsittelee taivutuksen takana olevaa mekaniikkaa, tärkeitä sädelukuja, toistettavaa käsin taivutusmenetelmää, tavallisten lankamateriaalien käyttäytymistä ja kohtaa, jossa manuaalinen taivutuskone lakkaa olemasta käytännöllinen ja CNC-langantaivutuskone ottaa vallan. Jokainen numero tässä on lähtökohta testikäänteelle, ei korvaa yhtä.
Kun lanka taipuu, käyrän ulkopuoli venyy ja sisäpuoli puristuu. Keskikerros, jota kutsutaan neutraaliksi akseliksi, säilyttää alkuperäisen pituutensa. Numero, joka ratkaisee mutkan säilymisen, on ulkopinnan rasitus, ja se on nopea laskea:
Pintavenymä = d / (2R d) , missä d on langan halkaisija ja R on sisäinen taivutussäde.
Nämä kolme tulosta selittävät useimmat säröilevät taivutukset liikkeessä: liian paljon venytystä, liian pienellä säteellä materiaalissa, jolla ei ole juurikaan enää sitkeyttä. Vedä sallittu taivutusjännitys lankatoimittajan tietolehdestä ja vertaa sitä laskettuun arvoon ennen erän sitomista. Jokainen mutka myös kovettaa lankaa kyseisessä kohdassa, joten kerran siististi taipuva lanka voi katketa, jos avaat sen ja suljet sen toistuvasti samasta kohdasta.
Pienin taivutussäde kirjoitetaan yleensä langan halkaisijan kerrannaisena, koska 1 mm:n langalla ja 6 mm:n langalla, joka on valmistettu samasta seoksesta, ei ole samaa absoluuttista säderajaa. Alla olevassa taulukossa on lueteltu tyypilliset lähtöarvot, joita käytetään langanmuodostuksessa ja jousen valmistuksessa. Kovemmat luonne nostavat numeroa ylöspäin; esilämmitys tai hehkutus vetää sen alas.
| Lanka materiaali | Minimi sisäsäde | Käytännön huomautus |
|---|---|---|
| Hehkutettu kupari, messinki | 0,5d - 1d | Erittäin anteeksiantava, matala jousto |
| Pehmeää terästä, hehkutettu | 1d - 2d | Tarkkaile appelsiinin kuorta paksussa liemessä |
| Ruostumaton 304, 316 hehkutettu | 1d - 2d | Työ kovettuu nopeasti, taivuta kerran |
| Fosforipronssi, jousikarkaistu | 3d - 4d | Kohtalainen jousto, puhtaat reunat |
| Musiikkilanka, öljykarkaistu jousiteräs | 4d - 6d | Korkea vetolujuus, korkea jousitus |
Jos malli tarvitsee taulukon sallimaa tiukemman säteen, sinulla on kolme vaihtoehtoa: vaihda pehmeämpään temperointiin, esilämmitä taivutusvyöhyke myötörajan pienentämiseksi tai muuta langan halkaisijaa ja käytä kahta ohuempaa lankaa, kun suunniteltiin yksi paksu lanka.
Heti kun taivutusvoima vapautuu, muodonmuutoksen elastinen osa palautuu ja taivutus avautuu. Tämä on takaisku, eikä se ole pieni vaikutus. Käytännössä määrä vaihtelee luonteen ja taivutussäteen ja langan halkaisijan suhteen mukaan.
Luotettava menetelmä on taivuttaa yksi testikappale kohdekulmaan, mitata, mitä todella sait, ja laskea ylitaivutuskerroin: ylitaivutustekijä = kohdekulma / saavutettu kulma. Kerro sitten työn jokainen kulma tällä kertoimella. Jos 90 asteen tavoite tuli ulos 82 asteessa, kerroin on 1,098, joten ohjelmoit 99 astetta laskeutuaksesi 90:een. CNC-taivutusohjelmat tallentavat tämän kompensaation korjausarvona ja käyttävät sitä taivutusta kohden, minkä vuoksi hyvin kompensoiva kone pitää kulman pitkään sen jälkeen, kun manuaalikäyttäjä on lopettanut jokaisen osan uudelleentarkistuksen.
Vapaakätinen taivutus toimii prototyyppeihin ja korjauksiin, mutta se ei toistu. Alla oleva järjestys pitää käsin taivutetun osan lähellä piirtämistä, ja sama logiikka siirtyy suoraan koneohjelmointiin.
Hyödyllisiä käsityökaluja tähän työhön ovat pyöreäkärkiset pihdit pienille halkaisijoille, rinnakkaiset pihdit, jotka pitävät leuat suorassa langan kanssa, hik-taivutin putkimaiseen pyyhkäisyyn, kovapuupalikka ja vasara muodon yli kaareutumiseen sekä karan puristin, kun 4–8 mm:n lanka tarvitsee enemmän vipuvoimaa kuin ranteesi pystyy toimittamaan.
Materiaalivalinta muuttaa taivutusta paljon enemmän kuin useimmat ihmiset odottavat, ja se on ensimmäinen asia, joka korjataan ennen kuin säteistä tai työkaluista keskustellaan.
Taivutuskuorma nousee karkeasti halkaisijan neliön mukana, joten hyppy 2 mm:stä 4 mm:iin lanka ei ole kaksinkertainen vaivaa, se on lähempänä neljä kertaa. Tämä yksittäinen suhde selittää, miksi työkalut muuttuvat niin äkillisesti, kun lanka paksunee.
Toinen rajoittava tekijä on toisto. Käden taivutus on hieno kymmeneen osaan; työ, joka kulkee tuhansiin identtisiin lankamuotoihin, tarvitsee koneen, joka toistaa taivutussekvenssin ilman käyttäjän harkintaa, koska käyttäjä on suurin vaihtelun lähde kaikissa manuaalisissa prosesseissa.
CNC-langantaivutuskone korvaa kuljettajan kädet servokäyttöisillä akseleilla. Lanka syötetään parilla telat, jotka mittaavat pituutta, pyöritetään karalla, joka asettaa seuraavan taivutuksen tason, ja muodostuu työkalun liukuista tai taivutustapeista, jotka liikkuvat ohjelmoituihin asentoihin. Koska jokainen akseli on servoohjattu, kone voi soveltaa erilaista takaisinjoustokorjausta jokaiseen ohjelman mutkaan ja toistaa saman sekvenssin koko vaihdon ajan. Tässä kuvataan näiden koneiden perustoimintaperiaate, mukaan lukien syöttö-, kierto- ja taivutusakselien yhteistoiminta. opas taivutuskoneen toimintaan .
Kahdella ominaisuudella on eniten merkitystä, kun siirryt käsitaivuttamisesta koneeseen. Ensinnäkin pituuden säätö: syöttörullat pitävät leikkauspituuden millimetrin murto-osaan, joten taivutusetäisyydet monimutkaisessa osassa pysyvät yhtenäisinä. Toiseksi kulman säätö: servotaivutustapit voivat pitää taivutuskulman muutaman asteen kymmenesosan sisällä, kun takaisinjoustoarvo on valittu, mikä on paljon tiukempaa kuin astelevyn tarkistus penkillä.
 ZW-480 4-AKSEINEN CNC-JOUSIJOUSIN TAIVUTUSKONEET ZW-480 4-AKSEINEN CNC-JOUSIJOUSIN TAIVUTUSKONEET Näytä tuote →
Tämän tyyppinen neliakselinen kone kattaa suurimman osan kaksiulotteisista lankamuodoista ja yksinkertaisista kolmiulotteisista osista: syöttö-, pyörimis- ja kaksi taivutussuuntaa. Koukkuja, pidikkeitä, kahvoja, kehyksiä ja yksinkertaisia telineitä valmistaville liikkeille tämä kokoonpano yleensä riittää.
Oikean akselin lukumäärä määräytyy osan geometrian, ei budjetin koon mukaan. Hyödyllinen tapa suunnitella se on laskea kuinka monta itsenäistä liikettä lanka tarvitsee.
 TK-5120 5-AXES CNC-JOUSIKELAUSKONEET TK-5120 5-AXES CNC-JOUSIKELAUSKONEET Näytä tuote →
Viisiakselinen taivutuskone on tavallinen askel ylöspäin, kun vaijerimuottissa on taivutuksia, jotka kiertyvät ulos tasosta, kuten kiinnityspidike, jossa on offset-jalka tai runko, jossa on taitettu kulma. Auto- ja kuljetusalan toimittajat määrittävät usein tämän koneluokan, koska istuinrungot, vivustotangot ja kaapelinpäät yhdistävät useita taivutustasoja yhdeksi osaksi; tämän alan vaatimukset on tiivistetty kohdassa auto- ja liikkuvuuslanganmuodostussovellukset yleiskatsaus.
Useimmat erään jäljitetyt taivutusvirheet asetetaan ajon alussa, ei keskellä. Käy läpi tämä luettelo ennen kuin ensimmäinen hyvä osa on allekirjoitettu.
 SLB-2800 langansyöttöteline Lisätietoja Näytä tuote →
Johdonsyöttölaitteisto on osa taivutusprosessia, ei lisävaruste. Sähkökäyttöinen tai vapaasti pyörivä ruokintateline, jossa on hallittu jännitys, poistaa suuren osan pituusvaihteluista, jotka näkyvät hylättyinä osina kolmen tunnin aikana.
Kun mutka menee pieleen, oire viittaa yleensä johonkin muutamista syistä. Alla oleva taulukko yhdistää yleiset viat nopeimmin korjaavaan korjaukseen.
| Vika | Todennäköinen syy | Ensimmäinen korjaus |
|---|---|---|
| Halkeama tai halkeama mutkan ulkopuolella | Säde alle materiaalin minimin tai lanka on jo työstetty | Kasvata sädettä tai siirry pehmeämpään tunnelmaan |
| Kulma ajautuu juoksun poikki | Takaisinjousiarvo liian alhainen, vaijerin jännitys muuttuu, työkalu on kulunut | Testaa takaisinjousto uudelleen, vakauta kelan kireys |
| Taivuta kierteet ulos tasosta | Pyörimisakseli väärin kohdistettu, riittämätön tuki mutkan lähellä | Kalibroi kierto uudelleen, lisää ohjain työkalun lähelle |
| Litteä tai soikea osa mutkassa | Tapin säde liian pieni, puristuspaine liian korkea | Yhdistä tappi 2R:ään, vähennä puristusvoimaa |
| Valmis pituus lyhyt tai pitkä | Taivutusvara huomiotta, syöttöluisto | Lisää taivutusvara tasaiseen pituuteen, tarkista rullan pito |
Oikealta näyttävä mutka ei ole oikea mittainen mutka. Kolme shekkiä saa kiinni melkein kaiken.
Näytteenottotiheyden tulisi seurata prosessia, ei kalenteria. Vakaa ajo vakiintuneella joustoarvolla voidaan tarkistaa joka viideskymmenes osa; juuri asennettu tai uutta lankaerää käyttävä ajo ansaitsee ensimmäisen artikkelin tarkistuksen ja tarkastuksen jokaisen työkalun vaihdon yhteydessä.
Kiinnitä lanka ruuvipuristimeen pehmeillä leuoilla tai pidä sitä kiinteää tappia vasten ja vedä sitten vapaa pää pyöreän muodon ympärille. Muotin halkaisijan tulee olla lähes kaksinkertainen haluttuun sisäsäteeseen, koska lanka ponnahtaa taaksepäin ja avautuu hieman. Merkitse ensin taivutusviiva peruspisteestä, jotta kappale pysyy mittasuhteiltaan yhtenäisenä.
Se riippuu materiaalista ja luonteesta, ja se ilmoitetaan yleensä langan halkaisijan kerrannaisena. Hehkutettu kupari voi hyväksyä puolet halkaisijasta; musiikkilanka ja öljykarkaistu jousiteräs tarvitsevat tyypillisesti neljästä kuuteen halkaisijaa. Vahvista aina tietyn erän lankatoimittajan tietolehteä vastaan.
Mittaa se mieluummin kuin arvaa. Taivuta testikappaletta, kirjaa saavuttamasi kulma ja jaa tavoitekulma tällä luvulla. Tyypillinen talteenotto on yhdestä kolmeen astetta hehkutetulla kuparilla ja jopa 15 astetta kovalla jousiteräksellä, joten kerroin on tärkein korkealujuuksisessa langassa.
Kyllä, rajoissa. 0,5–2 mm:n luokat taivutetaan hyvillä pihdeillä ja jigillä, jos säde on suuri. Sen yläpuolella voimaa ja takaisinjoustoa on vaikea hallita, ja halkeiluriski mutkan ulkopuolella kasvaa jyrkästi.
Ulkopinta on ylittänyt materiaalin kestämän rasituksen. Kolme tavallista syytä: sisäsäde on pienempi kuin materiaali sallii, lanka on jo työstetty aikaisemmalla toimenpiteellä tai karkaisu on liian kova sovellukseen. Pintavenymän laskeminen d / (2R d) -funktiolla näyttää nopeasti, kuinka paljon rajan yli suunnittelu on mennyt.
Vain silloin, kun vaadittu säde on tiukempi kuin materiaali sen hetkisessä olosuhteessa sallii tai kun lanka on tarpeeksi paksua, jotta kuormien muodostaminen käy epäkäytännölliseksi. Paikallinen lämmitys alentaa myötölujuutta taivutusvyöhykkeellä, mutta se muuttaa myös vyöhykkeen ominaisuuksia, joten kuormaa kantavat osat tulee arvioida jälkikäteen sen sijaan, että ne olisivat kunnossa.
Taivutus tuottaa erillisiä kulmia ja muotoja langalle, joka syötetään koneen läpi. Kelaaminen tuottaa jatkuvan kierteen, jossa lanka kiedotaan jako- ja halkaisijan ympärille, joka yleensä vaatii seuraavan jännityksenpoistovaiheen. Monet koneet käsittelevät molempia, mutta työkalut, ohjausstrategia ja toleranssipainotus ovat erilaisia.
Leikkaa viimeisen taivutuksen jälkeen, anna leikkuutyökalulle riittävän suora pituus, jotta se tarttuu osasta vetämällä, ja aseta takajoustokorjaus viimeiseen mutkaan erilleen aiemmista. Viimeinen mutka tarvitsee yleensä eniten kompensaatiota, koska osa ei enää rajoita muuta lankamuotoa.
Taivutettu lanka on neljä järjestyksessä tehtyä päätöstä: materiaali ja temperointi, sisäsäde mitattuna venymäkaavaa vasten, todellisesta koekappaleesta otettu ylitaivutusarvo ja määrää vastaava prosessi. Kymmenen osaa kuuluu penkkiin jigillä. Kymmenentuhatta osaa kolmella taivutustasolla kuuluu servokäyttöiseen taivuttimeen, jossa on ohjattu langansyöttö ja tallennetut takajoustokorjaukset.
Suorita ensin testimutka. Mittaa kulma, säde ja valmis pituus. Nämä kolme numeroa kertovat, onko työ manuaalinen vai siirtyykö koneelle, ja ne antavat aloitusarvot valitsemallesi reitille.
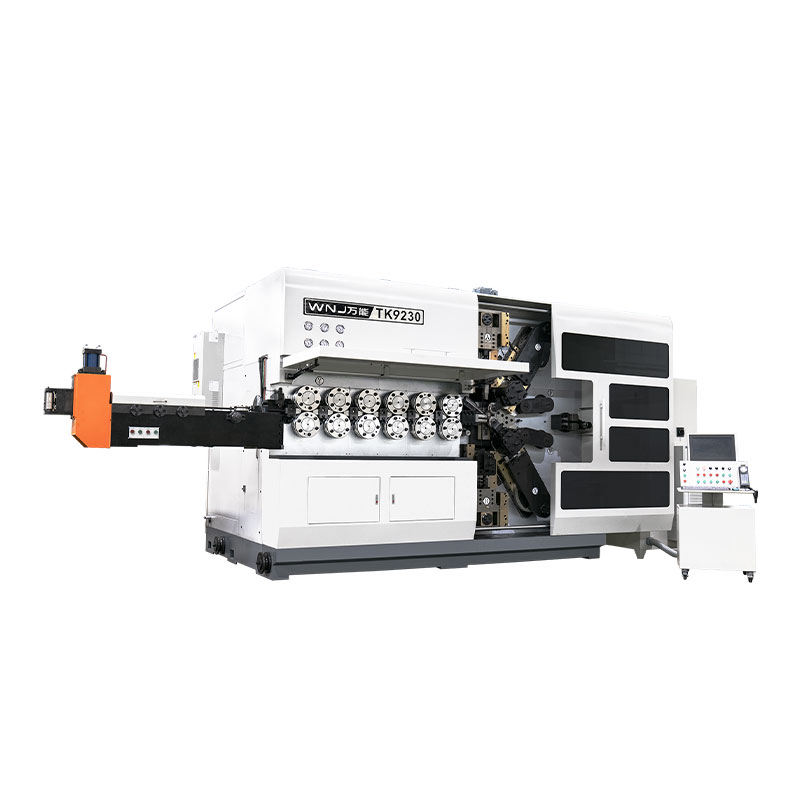
TK-13200, TK-7230 TK-13200、 TK-7230 12-akselinen CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja
TK-13200, TK-7230 TK-13200、 TK-7230 12-akselinen CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja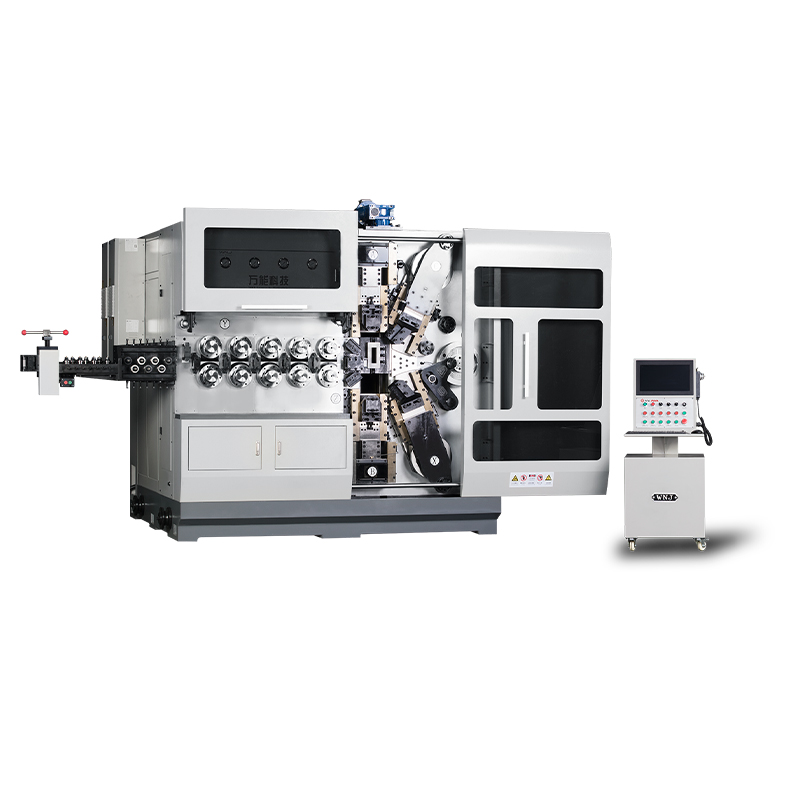
TK12120 TK-12120 12-AKSEINEN CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja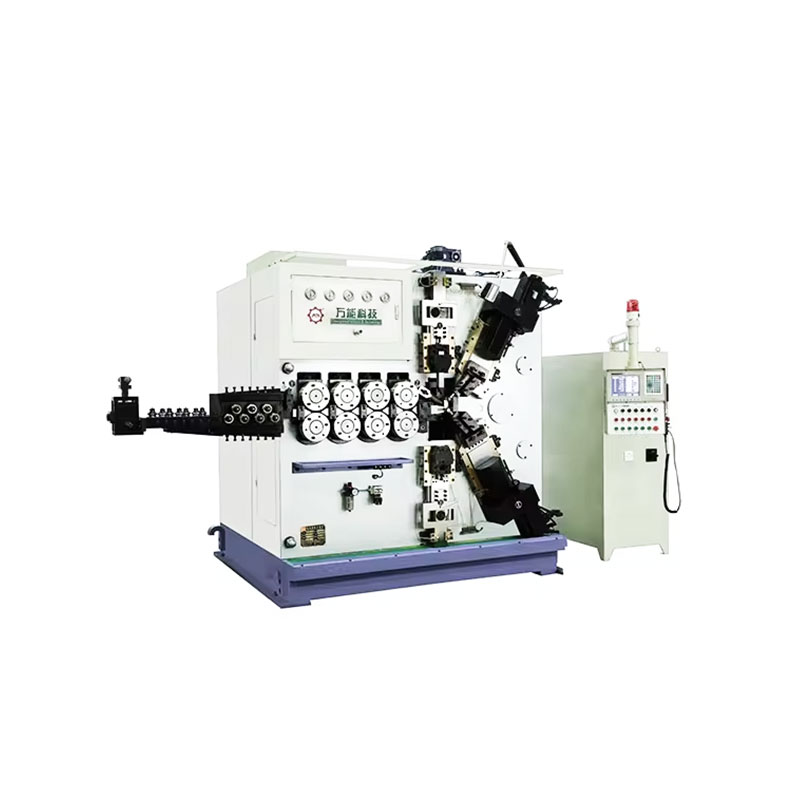
TK-6160 TK-6160 CNC JOUSIVULSAUSKONEET ...
Katso lisätietoja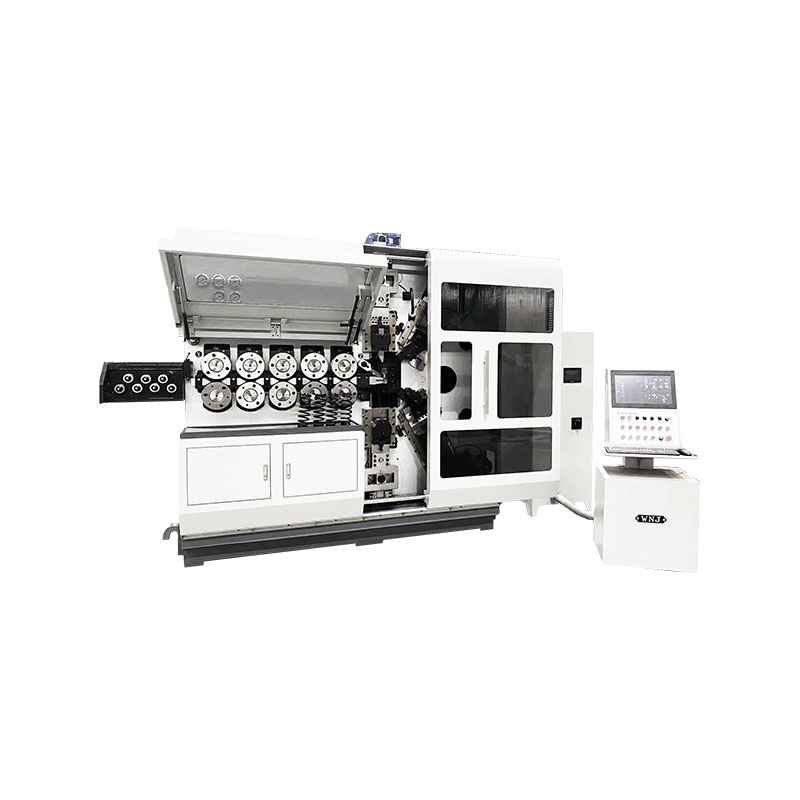
TK-6120 TK-6120 CNC JOUSIVULSAUSKONEET ...
Katso lisätietoja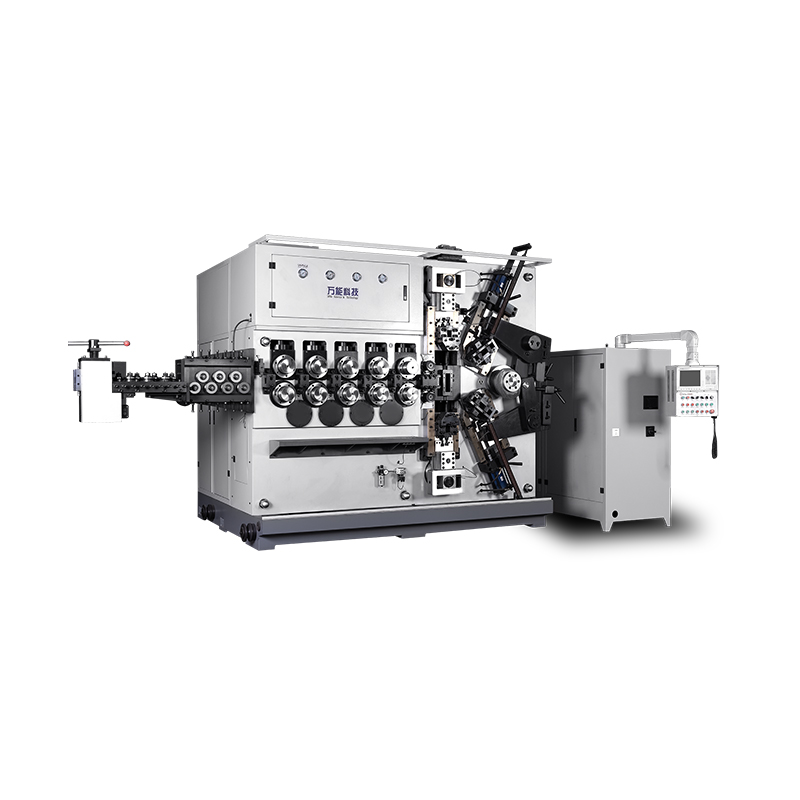
TK-5200 TK-5200 5-AXES CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja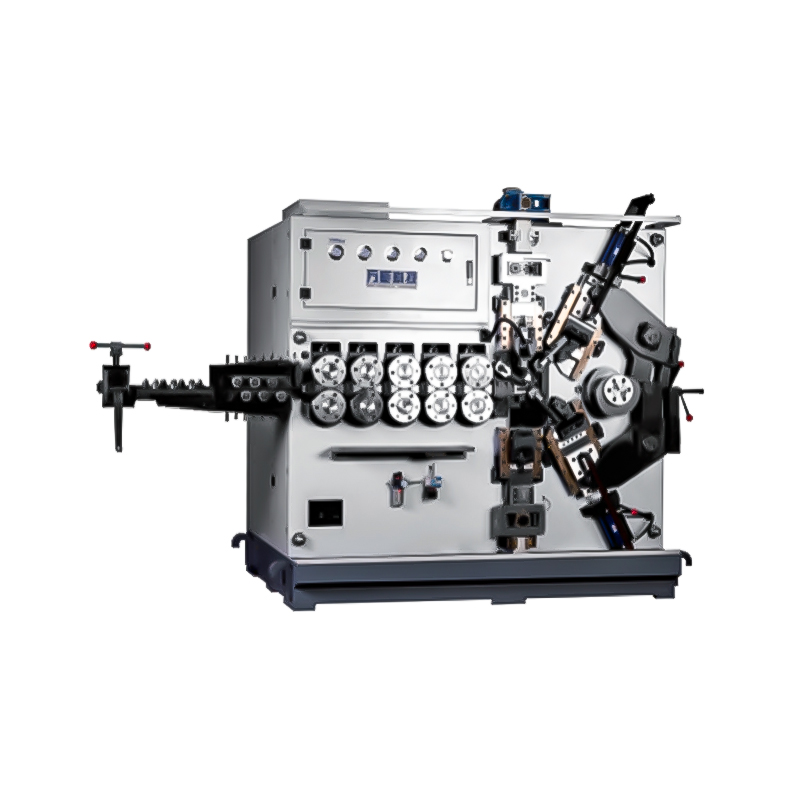
TK-5120 TK-5120 5-AXES CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja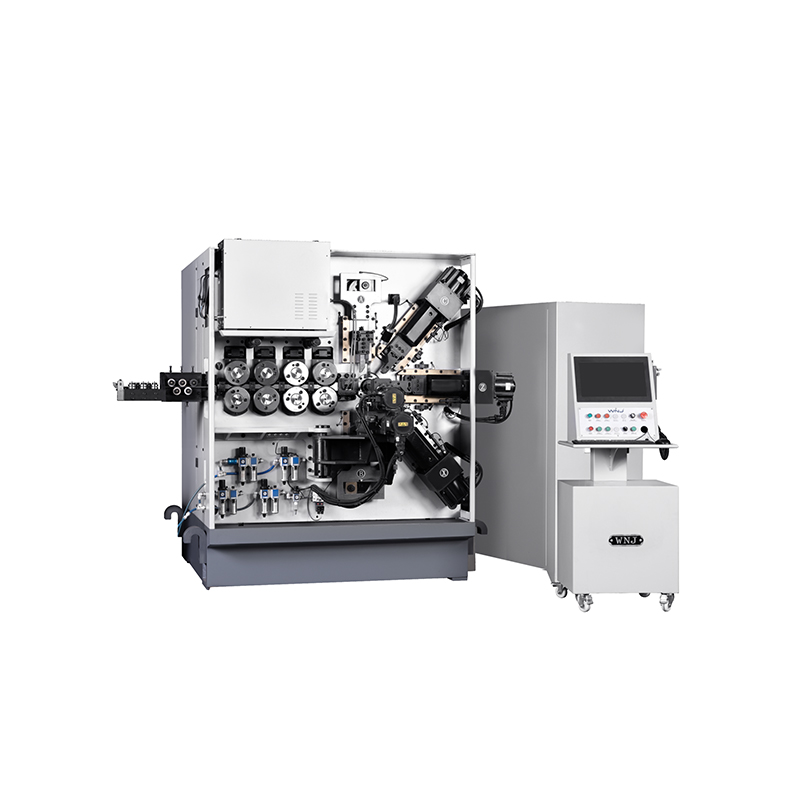
TK TK 10 AXES CNC JOUSIKULLIKONEET ...
Katso lisätietojaMobiili QR-koodi