Kieli

Puristusjousi nurjahtaa, kun sen akseli kumartuu sivuttain sen sijaan, että se pysyisi linjassa kuorman kanssa. Mikään ei ole haljennut, lanka ei ole alimitoitettu ja lyhyestä näytteestä mitattu nopeus oli oikea. Jousesta on yksinkertaisesti tullut epävakaa, ja kun se kumartuu, jokainen piirustuksen numero lakkaa tarkoittamasta sitä, mitä se tarkoitti.
Tässä lyhyt vastaus ennen yksityiskohtia. Jousen nurjahdus on vakausongelma, ei lujuusongelma. Kolme muuttujaa ratkaisee suurimman osan siitä: hoikkasuhde (vapaa pituus jaettuna keskimääräisellä kelan halkaisijalla), tapa, jolla molemmat päät istuvat istuimia vasten, ja kuinka paljon jousta jousen pyydetään absorboimaan. Valmistuksen ohjaus päättää sitten, pysyykö paperilla vakaa jousi vakaana roskakorissa.
Aksiaalisen kuormituksen alainen kierrejousi käyttäytyy osittain pylväsnä ja osittain joustavana akselina. Heliksi kantaa kuorman pääosin vääntömuodossa, mutta sillä on myös taivutusjäykkyys, ja tämä taivutusjäykkyys laskee jousen puristuessa. Kun kohdistettu kuorma kehittää pienenkin sivukomponentin epäkeskisen istuimen, taipuneen vaijerin tai hieman kapenevan pään kautta, sivuttaispoikkeama kasvaa nopeammin kuin aksiaalinen taipuma. Tällä hetkellä jousi lakkaa olemasta jousi ja alkaa olla epävakaa jousi.
Tuotannossa nurjahdus näkyy harvoin dramaattisena sivusuunnassa. Se näkyy jousena, joka hieroo sen porausta, kuluttaa kirkasta kiillotusnauhaa kelojen toisella puolella, menettää vapaan pituuden tai antaa kuorman 80 prosentin taipumalla, joka on mitattavasti pienempi kuin ennustettu nopeuslaskelma.
Kevään suunnittelukäytäntö maailmanlaajuisesti toimii kahdesta dimensiottomasta numerosta. Ensimmäinen on Lf/D , vapaa pituus jaettuna kelan keskihalkaisijalla. Toinen on taipuma jaettuna vapaalla pituudella , kirjoitettu Lf:n murto-osana. Normaalit nurjahduskäyrät piirtävät toisiaan vastaan, ja jokainen käyrän yläpuolella oleva piste tarkoittaa, että jousen odotetaan taipuvan.
Kevään suunnittelukirjallisuudessa laajalti käytetty seulontasääntö on se puristusjousi, jonka Lf/D on alle noin 2,6, ei lommaudu , riippumatta siitä, kuinka pitkälle se on pakattu. Noin 2,6 ja 4 välillä riski riippuu liike- ja loppuolosuhteista, ja yli 4 jousta tulee käsitellä ohjattavana komponenttina suunnittelun alusta lähtien, ei jälkikäteen.
Loppuehdot ovat tärkeitä, koska ne muuttavat vastaavan sarakkeen tehollista pituutta. Klassisessa Euler-suhteessa kriittinen kuorma vaihtelee yksi jaettuna tehollisen pituuskertoimen K neliöllä , joten K:n parantaminen arvosta 1,0 arvoon 0,5 ei kaksinkertaista nurjahduskynnystä, vaan nelinkertaistaa sen.
| Lopputila kokoonpanossa | Tehokas pituustekijä K | Suhteellinen nurjahduskestävyys | Miltä se näyttää todellisessa laitteistossa |
|---|---|---|---|
| Suljetut ja hiotut päät tasaisilla yhdensuuntaisilla levyillä | 0.5 | Korkein | Koneistetut taskut, litteät pidikkeet, hiotut päätypinnat |
| Suljetut päät, yhdensuuntaiset, mutta ei maadoitettuja | 0.7 | Kohtalainen tai korkea | As-kierretyt päät litteissä aluslevyissä tai meistetyissä istuimissa |
| Toinen pää vapaasti kallistettava | 1.0 | Matala | Pallomainen istuin, kaareva pidike, kartiomainen tasku |
| Istuu kuluneessa, kapenevassa tai ylisuuressa taskussa | 2.0 | Erittäin matala | Uusitut kotelot, valetut istuimet, kierrätetyt kalusteet |
Suunnittelukaavio kuvaa keskimääräistä jousta. Nurjahdusvalitukset tulevat aina jakauman pyrstöstä, jossa kolme tai neljä pientä poikkeamaa asettuu samaan suuntaan. Käytännössä seuraavat vaihtelulähteet aiheuttavat suurimman osan valituksista, joita näemme myymälässä ja asiakasauditoinneissa.
Servo-ohjattu kelaus käsittelee tätä suoraan. Ohjelmoitava nousu, suljetun silmukan ulkohalkaisijan korjaus ja johdonmukainen langansyöttöpaine pitävät vapaan pituuden, nousun ja halkaisijan tiukan nauhan sisällä, mikä on halvin tapa siirtää koko tuotantoajo pois nurjahduskäyrältä.
 TK-335 3-AXES CNC-JOUSIKELAUSKONEET TK-335 3-AXES CNC-JOUSIKELAUSKONEET Näytä tuote →
Tämän luokan laitteissa langansyöttö, nousu- ja halkaisijakorjaus hoidetaan ohjausjärjestelmällä eikä mekaanisilla nokkailla, joten lankaerän muutos ei automaattisesti tarkoita jousigeometrian muutosta. Jouselle, joka on vain marginaalisesti vakaa, tämä toistettavuus on usein ero ohimenevän ja epäonnistuneen ensimmäisen esineen välillä.
Aritmetiikka tässä on tylsä ja kannattaa tehdä ennen kuin muutat lankakokoa. Kolmen asteen kallistus jousen päätypinnassa, jonka vapaa pituus on 100 mm, asettaa ulomman pään noin 5,2 mm poispäin akselista , koska kolmen asteen tangentti on noin 0,052. Tämä suuri epäkeskisyys riittää työntämään rajajousen nurjahduskäyrän yli ensimmäisellä puristusiskulla.
Hyvän hiontakäytännön tavoitteena on tasainen kosketuspinta vähintään kolmessa neljäsosassa langan halkaisijasta siten, että molemmat päätypinnat ovat yhdensuuntaiset pienessä osassa langan halkaisijaa. Hionnassa on myös vältettävä langan päiden ylikuumenemista: oljen tai sinivärisenä näkyvä hiontapoltto jättää paikallisesti pehmeämmän saranan jousen päähän, juuri siihen kohtaan, missä pilarikuorma tuodaan.
 CNC-jousihiomakoneen valmistaja WNM2.5 WNM CNC JOUSIPÄÄN HIOMAKONEET Näytä tuote →
Automaattiset päätyhiomakoneet säädetyllä syöttönopeudella ja jauhatuspaineella poistavat käyttäjän muuttujan. Jos päätypinta on hiottu epätasaisesti, mikään alavirran tarkastus ei korjaa kadonnutta suorakulmaisuutta, ja jousi hylätään jatkuvasti suunnitteluongelmalta näyttävän oireen vuoksi.
Kylmäkääretyt puristusjouset kantavat raskaita jäännösjännityksiä kelaustoiminnosta. Ilman jännityksenpoistosykliä nämä jännitykset rentoutuvat hitaasti kuormituksen alaisena ja jousi menettää sekä vapaan pituuden että suoruuden. Kylmäkääretyt hiiliteräsjouset purkautuvat tyypillisesti jossain 200-300 C:n lämpötilassa 30-60 minuutin ajan, ja tarkat ikkunat riippuvat lankalaadusta ja suunnittelun sallimasta jännitystasosta.
Nurjahduksen kannalta tärkeä uunin yksityiskohta on tasaisuus, ei huippulämpötila. Jos kuorman toinen puoli on viileämmällä vyöhykkeellä, käämin toinen puoli vapauttaa vähemmän rasitusta kuin toinen ja jousi jättää uunin jo kumartuneena. Työalueen tasaisuus muutaman celsiusasteen sisällä erottaa suoria jousia tukevan uunin hiljaa romua tuottavasta.
Kuumakierretyt jouset kulkevat eri reittiä austenitisoimalla, karkaisulla ja karkaisulla paljon korkeammissa lämpötiloissa. Tässä epätasainen vaimennus saa aikaan kaaren, jota mikään päätyhionta ei pysty korjaamaan, koska kaarevuus kulkee jousen koko rungon läpi sen sijaan, että se istuisi päissä.
 WNJ210 Spring Temper -uuni (Panint-sarja) Panint-sarja WNJ SPRING TEMPER FURNACE Näytä tuote →
Mitä tahansa uunimallia käytetäänkin, käytännön testi on yksinkertainen: suorita erä, anna sen jäähtyä suorassa telineessä ja mittaa akselin kaari pintalevyltä. Jos keula korreloi aseman kanssa uunissa pikemminkin kuin käämin sijainnin kanssa, ongelma on lämpökäsittely, ei kelauskone.
Kun jousi jo lommahtaa pellolla, nämä vivut todella muuttavat lopputulosta suunnilleen siinä järjestyksessä, kuinka paljon niiden toteuttaminen maksaa.
Nurjahdus jättää todisteita kauan ennen kuin siitä tulee valitus. Saapuvien perustarkastusrutiini saa suurimman osan siitä.
Nurjahdus on harvoin yksiosainen ongelma. Se on järjestelmäongelma, ja toimialat, joilla on vähiten toleranssi sivuttaisliikettä kokoonpanossa, tuntevat sen ensin.
Ajoneuvon jousitus- ja istuinsovelluksissa istuimen sisällä taipuva jousi muuttaa pyörimisnopeutta, kuluttaa istuineristeen ja tuottaa melua, josta asiakkaat ilmoittavat välittömästi. sisään autojen jousien valmistus , kelan halkaisijan sakeutta ja päiden suorakulmaisuutta käsitellään toiminnallisina vaatimuksina juuri tästä syystä. Venttiilijouset toimivat tiukoissa rei'issä, joissa mahdollinen sivukosketus muuttuu pidikkeen ja pään kulumiseksi. Ilmailu- ja lääketieteellisissä kokoonpanoissa käytetään usein pitkiä, ohuita jousia ahtaissa porauksissa, joten suunnittelijat rakentavat oppaan ensimmäisestä luonnoksesta sen sijaan, että odotatsivat testivirhettä. Telecom- ja liitinjouset ovat riittävän lyhyitä, jotta nurjahdus on harvoin ongelma, mutta samat nurjahduksen estävät nousu- ja päätylaadut suojaavat myös kosketusvoiman tasaisuutta.
Kaupallinen pointti on yksinkertainen. Nurjahdusvirhe havaitaan yleensä asennuksen yhteydessä tai toimituksen jälkeen, mikä tarkoittaa uudelleentyöstöä, lajittelua ja suunnittelun tarkistusta. Kaikki kolme maksavat paljon enemmän kuin kelalangan juoksu, joka olisi poistanut koneen tilan.
Laajalti käytetty seulonta-arvo on Lf yli D -suhde noin 2,6. Sen alla nurjahdusta ei käsitellä käytännön huolenaiheena. Noin 4:n yläpuolella jousi tulee ohjata tai mallia on muokattava. Näiden kahden luvun välillä vastaus riippuu siitä, kuinka paljon vapaata pituutta käytät, ja loppuolosuhteista.
Ei. Nurjahduskynnys saavutetaan yleensä 60–80 prosentissa lasketusta kriittisestä taipumasta, ja jousi voi istua vääntyneessä tilassa iskun toisen puoliskon yli. Siksi jousi voi läpäistä yhden pisteen kuormitustestin työkorkeudella ja silti epäonnistua käytössä.
Maadoituspäät vähentävät epäkeskisyyttä ja siirtävät tehollista pituustekijää kohti arvoa 0,5, mikä voi nostaa kynnystä huomattavasti. Ne eivät korvaa ohjainta aidosti kapeassa jousessa. Hionta korjaa kuormituksen; se ei voi muuttaa sitä tosiasiaa, että jousi itsessään on liian pitkä halkaisijaansa nähden.
Lähes koskaan. Nurjahdus riippuu geometriasta ja kimmokertoimesta, ja jokaisen tavallisen jousiteräksen moduuli on muutaman prosentin sisällä 200-210 GPa:sta. Korkeampi arvosana lisää jännitystä, jonka lanka kestää, mikä on väsymys- ja asettumiskysymys, ei vakavuuskysymys.
On, ja vaikutus on mitattavissa. Kylmäkierretty jousi, jota ei ole asianmukaisesti vapautettu jännitystä, rentoutuu epätasaisesti kuormituksen alaisena, ja rentoutuminen tapahtuu yleensä suurimman jäännösjännityksen kantavalla kelan puolella. Tuloksena on jousi, joka kasvaa muutaman sadan ensimmäisen syklin aikana.
Se on luotettavin yksittäinen mitta, mutta se tuo mukanaan omat ongelmansa: kitka, kulumisjäämät ja välys, jonka on oltava riittävän tiukka toimiakseen mutta tarpeeksi löysä välttääkseen takertumisen. Jos ohjain on mahdoton, sisäkkäiset jouset tai lyhyempi, jäykempi rakenne pienemmällä liikeradalla antavat yleensä paremman kokonaistuloksen.
Nurjahdus on staattista sivuttaista epävakautta, joka johtuu kuormasta ja hoikuudesta. Jännitys on dynaaminen ilmiö, jota ohjaa herätetaajuus, ja lyhyt, kyykkyjousi voi jyllää voimakkaasti, vaikka se ei koskaan pääse lähelle nurjahdusta. Korjaukset eivät liity toisiinsa, minkä vuoksi diagnoosin on tultava ennen korjaavia toimia.
Kevään nurjahdus on ennakoitavissa, ja se on hyvä uutinen. Harkitse hoikkasuhdetta, päätä tehollinen loppuehto, piirrä toimintapiste teollisuuden nurjahduskäyrää vasten ja mene sitten tarkistamaan, pystyykö prosessi todella säilyttämään oletetun laskelman geometrian. Useimmissa tapauksissa kiinnitys on lyhyempi jousi, hiottu pää, oikean kokoinen ohjain tai kelaus- ja lämpökäsittelyprosessi, joka pitää suoruuden erän jälkeen.
Aja numerot ensin, tarkasta istuimet toiseksi ja vaihda vasta sitten jousi. Tämä tilaus säästää eniten aikaa ja eniten lankaa.
TK-13200, TK-7230 TK-13200、 TK-7230 12-akselinen CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja
TK-13200, TK-7230 TK-13200、 TK-7230 12-akselinen CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja
TK12120 TK-12120 12-AKSEINEN CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja
TK-6160 TK-6160 CNC JOUSIVULSAUSKONEET ...
Katso lisätietoja
TK-6120 TK-6120 CNC JOUSIVULSAUSKONEET ...
Katso lisätietoja
TK-5200 TK-5200 5-AXES CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja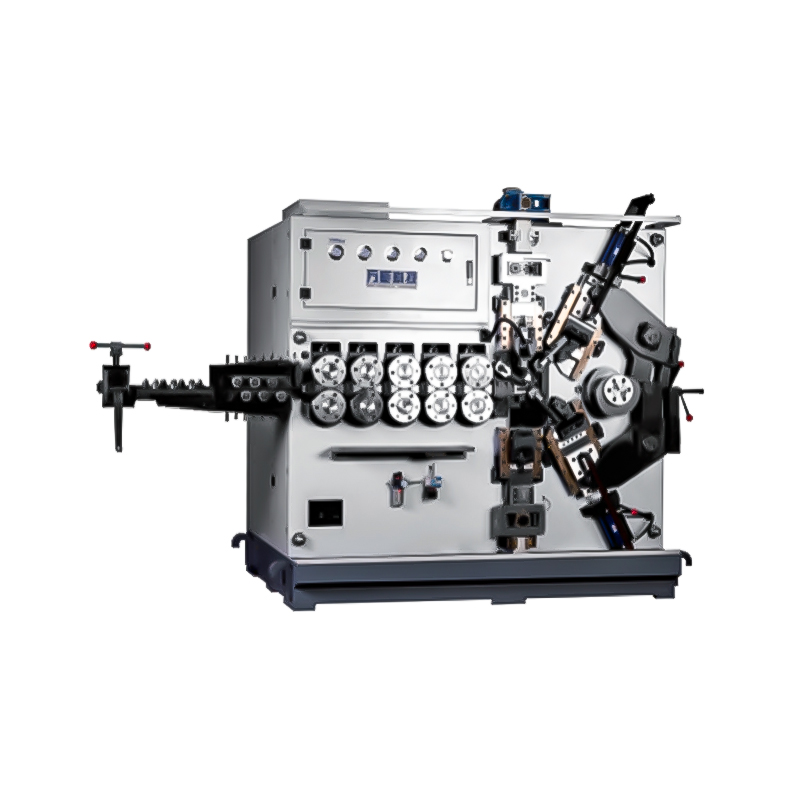
TK-5120 TK-5120 5-AXES CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja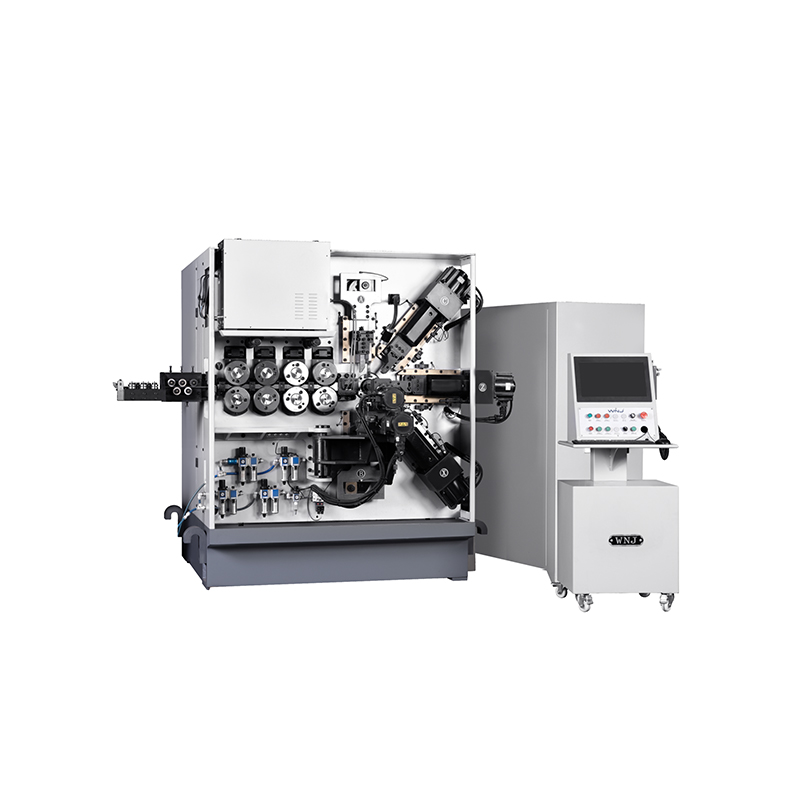
TK TK 10 AXES CNC JOUSIKULLIKONEET ...
Katso lisätietojaMobiili QR-koodi