Kieli
CNC-jousikelauskone on tärkein yksittäinen investointi jousivalmistajalle, joka haluaa pysyä kilpailukykyisenä. Toisin kuin mekaaniset kelauskoneet, jotka perustuvat nokkiin ja rajakytkimiin, CNC-jousikelauskone ohjaa langansyöttöä, kelauspisteen asentoa, nousuliikettä ja leikkaustoimintoa synkronoitujen servoakseleiden kautta. Tuloksena on toistettava kelan geometria, nopeammat asetusmuutokset ja paljon pienemmät romumäärät. Jos tuotantosuunnitelmasi sisältää puristusjouset, jatkojouset tai vääntöjouset, joiden toleranssit ovat yli 0,05 mm, nykyaikainen CNC-kelauskone ei ole valinnainen; se on perusta. Tässä oppaassa kerrotaan, kuinka nämä koneet toimivat, mitä akselinumerot todella tarkoittavat, mitä teknisiä tietoja kannattaa vertailla ja kuinka sovittaa kone todellisiin tuotantoolosuhteisiin.
Toimintaperiaate jakautuu viiteen vaiheeseen: langan oikaisu, langansyöttö, kelaus, nousun säätö ja leikkaus. Lanka vedetään kelalta tai sähkökäyttöisestä langansyöttötelineestä, se kulkee oikaisutelojen läpi, jotka poistavat valun ja kaarevuuden, ja menee sitten syöttöteloille. Syöttörullat työntävät lankaa kierrekohtaa vasten tai tuurnan ympärille. Kun lanka etenee, jousen ulkohalkaisija määräytyy kelauspisteen sijainnin mukaan. Servokäyttöinen jakotyökalu liikkuu kohtisuorassa lankareittiä vastaan ja luo raon vierekkäisten kelojen välille. Kun ohjelmoitu kelojen määrä on saavutettu, leikkuuterä erottaa jousen tulevasta vaijerista ja ohjausjärjestelmä aloittaa välittömästi seuraavan jakson.
Se, mikä tekee CNC-versiosta pohjimmiltaan erilaisen mekaanisesta koneesta, on se, että jokainen muotoiluparametri on ohjelmoitava numeerinen arvo. Mekaanisessa kelassa muutat ulkohalkaisijaa löysäämällä käsin lukkomutteria ja liikuttamalla nokkaa. CNC-koneessa syötät ulkohalkaisijan ohjausnäytölle ja servoakseli asettuu automaattisesti. Jousikoneteollisuudessa julkaistujen tuotantotietojen mukaan tämä muutos lyhentää tyypillisen puristusjousen asetusaikaa noin 40-60 minuutista mekaanisessa koneessa noin 5-10 minuuttiin hyvin ohjelmoidussa CNC-mallissa. Alla olevassa taulukossa verrataan kahta konetyyppiä tekijöiden mukaan, jotka ovat tärkeimpiä myymälässä.
| Vertailukohde | Mekaaninen kelauskone | CNC-jousikelauskone |
|---|---|---|
| Asennusaika jousityypin mukaan | 30-60 minuuttia | 5-10 minuuttia |
| Mittojen toistettavuus | Riippuu operaattorin osaamisesta | Tasainen 0,01 - 0,03 mm |
| Työkalujen muutokset | Useita nokkaa ja fyysisiä pysäytyksiä | Ohjelman vaihto sekä muutama työkalupaikka |
| Kyky tuottaa monimutkaisia muotoja | Hyvin rajoitettu | Moniakselinen koukkujen, letkujen ja mutkien muotoilu |
| Tiedon tallennus ja laadunseuranta | Ei saatavilla | Sisäänrakennettu ohjausjärjestelmään |
CNC-jousikelauskoneen akselien lukumäärä määrittää, kuinka monta itsenäistä liikettä voidaan suorittaa samanaikaisesti. A 3-akselinen kone tyypillisesti ohjaa langansyöttöä, kelauskohtaa tai päänokkaa ja nousua. Tämä kokoonpano kattaa suurimman osan vakiopuristus- ja jatkojousista. A 5-akselinen kone lisää työkaluakseleita, jotka mahdollistavat monimutkaisemmat muovaustoimenpiteet, kuten sateen päiden taivutuksen, vaihtelevan nousun osien tuottamisen ja tiiviin toleranssin vääntöjousijalkojen muodostamisen. A 6-akselinen tai 7-akselinen kone , kuten TK-760-luokka, tarjoaa entistä enemmän muovausvapautta ja pystyy käsittelemään langan halkaisijat vaa'an raskaammassa päässä.
Korkeamman akselin koneilla on merkitystä myös, kun valmistat eri jousiperheitä samalla koneella. Esimerkiksi valmistaja, joka valmistaa sekä autojen jousitusjousia että pieniä tarkkuusjatkojousia, tarvitsee ylimääräisiä akseleita käsitelläkseen erilaisia työkalukokoonpanoja ilman, että muovausaluetta fyysisesti rakennetaan uudelleen. Käytännön sääntö on yksinkertainen: älä osta enempää akseleita kuin tuotevalikoimasi vaatii, koska jokainen lisäakseli lisää kustannuksia ja ohjelmoinnin monimutkaisuutta. Kuitenkin, jos sinulla on työpaja, joka tekee monenlaisia tilauksia, 5-akselinen tai suurempi kone välttää tiheän työkalun vaihdon pullonkaulan.
 TK-320B 3-akselinen CNC-jousikelauskone 3,0 mm:n langalle Tämä 3-akselinen kone kattaa suositun 0,5–3,0 mm:n lankavalikoiman itsenäisellä nousun säädöllä, kaksikielisellä liitännällä ja manuaalisella näytteenottolla, mikä sopii keskitehoiseen tuotantoon ilman ylimääräisiä akseleita. Näytä tuote →
Ostajat keskittyvät usein hintaan ja brändiin, mutta todelliset valintakriteerit ovat teknisiä. Viisi eritelmää, jotka määrittävät, sopiiko kone tuotantoosi, ovat langan halkaisijaalue, jousen suurin ulkohalkaisija, syöttönopeus, akselien lukumäärä ja ohjausjärjestelmän ominaisuudet. Langan halkaisijaalue on ensimmäinen suodatin: 0,5–3,0 mm:n langalle mitoitettu kone ei voi tuottaa taloudellisesti 6 mm:n lankajousta. Useimpien valmistajien mallistot osoittavat nopeasti kapasiteetin. Esimerkiksi TK-320-malli on rakennettu 3,0 mm:n lankaluokan ympärille, kun taas TK-760-malli on kohdistettu raskaampaan lankaan välillä 6,0-7,0 mm.
| Erittely | Tyypillinen alue | Miksi sillä on merkitystä |
|---|---|---|
| Langan halkaisija | 0,3 mm - 6,0 mm tai enemmän | Määrittää, mitä jousikokoja voit ylipäätään tuottaa |
| Jousen suurin ulkohalkaisija | 10 mm - 80 mm mallista riippuen | Rajoittaa fyysistä muotoilutilaa koneen sisällä |
| Syöttönopeus | 30-120 m/min | Vaikuttaa suoraan sykliaikaan ja vuorokohtaiseen tehoon |
| Akselien lukumäärä | 3-12 akselia | Määrittää geometrisen muotoilun vapauden ja joustavuuden |
| Ohjausjärjestelmän tyyppi | Teollinen PC servo-ajureilla | Vaikuttaa ohjelmoinnin helppouteen, muistiin ja diagnostiikkaominaisuuksiin |
Älä unohda ohjausjärjestelmää. Kone, jolla on korkea mekaaninen tarkkuus mutta huonosti suunniteltu ohjausliittymä, maksaa sinulle tuntikausia ohjelmointiaikaa. Etsi ohjausjärjestelmä, joka tukee graafista jousiparametrien syöttöä, jokaisen servoakselin reaaliaikaista valvontaa, useiden ohjelmareseptien tallentamista ja tavallista USB- tai verkkotiedonsiirtoa. Nämä ominaisuudet lyhentävät suoraan vaihtoaikaa ja mahdollistavat sen, että yksi käyttäjä voi valvoa neljästä kuuteen konetta.
 TK-335 3-akselinen CNC-jousikelauskone, jossa on helppo ohjaus Tämä malli tarjoaa saman 3-akselisen konfiguraation kuin TK-320B, mutta on suunniteltu tehokkaaseen ohjelmointiin, ja se tukee nopeita vaihtoja graafisen parametrien syöttämisen ja usean koneen valvonnan avulla, mikä on ihanteellinen liikkeille, jotka tarvitsevat yksinkertaistettua toimintaa. Näytä tuote →
CNC-jousikelauskone ei toimi yksin. Langansyöttöjärjestelmä on johdonmukaisuuden sydän. Jos langansyöttö luistaa tai tärisee, jousen nousu ja ulkohalkaisija vaihtelevat jopa täydellisesti viritetyssä koneessa. Vakavat valmistajat toimittavat vahvistetut syöttörullat, langan suoristimen ja valinnaisesti sähkökäyttöisen langansyöttötelineen, joka syöttää langan aktiivisesti koneeseen alhaisella jännityksellä. SLB-2800-tyypin kaltainen langansyöttöteline parantaa vakautta erityisesti raskaita lankakeloja käytettäessä, koska se estää langan sotkeutumisen ja vähentää pääsyöttötelojen kuormitusta.
Leikkuulaatu on toiseksi yleisin vikojen lähde. Servoleikkauslaite antaa puhtaamman leikkauksen ja paremman jousen päätylaadun kuin mekaaninen leikkausnokka, koska leikkausnopeus ja ajoitus ovat ohjelmoitavissa. Jousille, jotka vaativat suljetut ja maadoitettuja päitä, kelan ulostulon on syötettävä tasaisesti jousihiomakoneeseen; koukuilla varustettuja jatkojousia varten tarvitset muotoilutyökalut ja langan taivutuskyvyn, joka tulee 5-akselisen tai suuremman kokoonpanon mukana. Suunnittele ensin koko prosessilinja ja valitse sitten sitä vastaava kelauskone.
Tarkkuus ilmaistaan yleensä kahdella tavalla: paikannusresoluutio ja toistettavuus. Paikannusresoluutiolla tarkoitetaan kunkin servoakselin ohjelmoitavaa vähimmäisliikettä, usein 0,01 mm tai parempi nykyaikaisissa kiinalaisissa ja eurooppalaisissa koneissa. Toistettavuus viittaa siihen, kuinka jatkuvasti kone palaa samaan asentoon useiden syklien aikana. Jousituotannossa toistettavuus on tärkeämpi luku, koska jousien tiedot, kuten vapaa pituus ja ulkohalkaisija, tuotetaan suoraan akselien asennoista. Hyvin huollettu CNC-jousikelauskone pystyy pitämään jousivapaan pituuden 0,1 mm:n sisällä ja ulkohalkaisijan 0,03 mm:n sisällä vakaalla tuotantokierroksella.
Käytännön seuraus on, että sinun tulee määrittää toleranssivaatimukset ennen tarjouksen pyytämistä. Jos jousit ovat autojen istuimia tai lääkinnällisiä laitteita varten, toleranssiluokka on tiukempi ja kone tarvitsee jäykemmän rungon, paremmat ohjauskiskot ja korkealaatuisemmat servomoottorit. Jos jousit ovat yleisiä laitteita varten, tavallinen 3-akselinen kone riittää todennäköisesti. Useiden toimittajien pyytäminen varmistamaan, että heidän koneensa kestää vaaditun toleranssin testijousessa, on paras tapa eliminoida riski, ja jokainen luotettava valmistaja hyväksyy näytetestitilauksen.
Vanhan mekaanisen kelan korvaaminen CNC-jousikelauskoneella perustuu yleensä kolmeen numeroon: syklin aikaan, romumäärään ja työvoimakustannuksiin. CNC-kone voi toimia suuremmalla syöttönopeudella, koska servo-ohjaus pitää langan liikkeessä vakaana, varsinkin kun muodostetaan pieniä puristusjousia. Tyypilliset sykliajat laskevat 15–30 prosenttia verrattuna saman jousimallin mekaaniseen koneeseen, ja mittojen ajautumisesta aiheutuva romu on käytännössä eliminoitu.
Työvoimasäästöt syntyvät monikonekäytöstä ja nopeasta vaihdosta. Neljällä mekaanisella koneella toimiva tuotantopäällikkö tarvitsee yhden kuljettajan konetta kohti suurimman osan työvuorosta. Sama operaattori voi hallita viittä tai kuutta CNC-konetta, koska ohjelmointimuutokset tehdään ohjauspaneelissa ja valvonta on harvoin jatkuvaa. Lisää työkalukustannusten aleneminen, koska CNC-koneet tarvitsevat vähemmän fyysisiä nokkeja, ja takaisinmaksuaika on yleensä 18–30 kuukautta pienten ja keskikokoisten jousitehtaiden kohdalla. Yksityiskohtainen koneen tuottavuuden vertailu koneen välillä näkyy operatiivisessa arvioinnissamme CNC verrattuna perinteisiin jousituotantomenetelmiin. yrityksen uutissivu , joka dokumentoi todellisia tuotantoesimerkkejä.
CNC-jousikelauskoneet ovat luotettavia, mutta niiden tarkkuus riippuu muutamasta huoltoalasta. Kriittisiä tarkistuspisteitä ovat syöttörullat, ohjauskiskot, voitelujärjestelmä, servomoottorit ja sähkökaappi. Syöttörullat kuluvat ajan myötä, ja ne tulee tarkastaa kuukausittain tasaisten kohtien ja urien kulumisen varalta. Ohjainkiskot tarvitsevat puhtaan voitelun akselin paikannustarkkuuden säilyttämiseksi. Ohjausjärjestelmä tulee varmuuskopioida säännöllisesti, jotta ohjelman reseptit ja kalibrointiparametrit eivät katoa.
Näiden vaiheiden ohittaminen ei riko konetta välittömästi, mutta se heikentää vähitellen mittavakautta. Yleisimmät CNC-kelainten kenttäkorjausongelmat, kuten epäyhtenäinen nousu tai vaihteleva ulkohalkaisija, johtuvat useimmiten kuluneista syöttöteloista tai löystyneestä ohjauskiskosta eikä elektronisesta ohjausjärjestelmästä. Hyvä ylläpito on siis suora investointi tuotannon laatuun.
CNC-jousikelauskoneet syöttävät lähes jokaista jousta käyttävää tuotetta. Volyymiltaan kolme suurinta sovelluslohkoa ovat auto- ja liikkuvuuskomponentit, sähkötekniikka ja lääketieteelliset laitteet. Autoteollisuudessa jousitusjousia, venttiilijousia, jarrujen palautusjousia ja istukkajousia valmistetaan erittäin suurissa erissä, mikä tekee CNC-kelainten vaihtonopeudesta ja moniakselikapasiteetista erityisen arvokasta. Mobiili- ja autosovellussegmentti vaatii myös tiukkaa jäljitettävyyttä, ja CNC-koneet pystyvät kirjaamaan tuotantoparametrit eräkohtaisesti, mikä tukee laatudokumentaatiota. Sähkötekniikan sovellukset vaativat pieniä tarkkuusjousia kytkimille, liittimille ja releille, joissa langan halkaisija on yleensä alle 1,0 mm ja puhdas leikkaus on välttämätöntä.
Lääketieteellisten laitteiden jouset menevät vielä pidemmälle tarkkuudessa, vaatien usein jäysteettömiä päitä ja tarkkoja mekaanisia ominaisuuksia. Näissä sovelluksissa 5- tai 6/7-akselinen kone antaa työkalun liikkeen, joka tarvitaan monimutkaisten päätykoukkujen tuottamiseen ilman toissijaisia toimenpiteitä. Ilmailu- ja televiestintäaloilla on samanlaiset vaatimukset, mutta pienempiä eriä ja eksoottisempia lankamateriaaleja. Jos haluat yksityiskohtaisen kuvan siitä, kuinka jousikoneet palvelevat ajoneuvojen tuotantolinjoja, katso sovelluskatsauksestamme liikkuvuus ja autoteollisuus . Raskaamman lankakapasiteetin kone, kuten TK-760 6/7-akselinen kela, kattaa teollisuuden laitetoimittajille tyypillisen laajemman halkaisijan.
 TK-760 6/7-akselinen CNC-jousikelauskone raskaalle langalle Koneessa on 6 tai 7 akselia, jotka peittävät 6,0–7,0 mm:n lankaa, ja se käsittelee monimutkaisia päätykoukkuja ja erilaisia leikkaustyyppejä, mikä tekee siitä välttämättömän tarkkuutta ja monipuolisuutta vaativille lääketieteellisille, ilmailu- ja teollisuusjousille. Näytä tuote →
Jopa hyvällä CNC-jousikelauskoneella voi ilmetä laatuongelmia, kun koneen, työkalujen tai langan olosuhteet muuttuvat. Niiden ratkaiseminen vaatii systemaattisen tarkistusjärjestyksen: tarkista ensin langan laatu, tarkasta sitten mekaaninen kokoonpano ja lopuksi tarkista ohjelman parametrit. Alla olevassa taulukossa on lueteltu yleisimmin raportoidut ongelmat ja huoltoinsinöörien käyttämät vakiokorjausmenetelmät.
| Vika | Todennäköisin syy | Korjaustoimet |
|---|---|---|
| Ulkohalkaisija liian suuri tai liian pieni | Kierroskohta on kulunut tai kohdistettu väärin | Asenna kelauskohta takaisin ja vahvista halkaisija testijousella |
| Nousu vaihtelee kevään mukaan | Syöttötelan luisto tai kaltevuustyökalun kuluminen | Vaihda syöttörullat, tarkista jakotyökalun kosketuspinta |
| Johto katkeaa usein | Väärä suoristimen asetus tai materiaalin kovuus | Vähennä suoristuspainetta, vahvista langan vetolujuus |
| Leikattu pää on taipunut tai repeytynyt | Leikkuuterä on tylsä tai leikkausajoitus on väärä | Teroita tai vaihda terä, säädä leikkausakselin ajoitusta |
| Ensimmäiset osat asennuksen jälkeen ovat toleranssin ulkopuolella | Ohjelmaa ei ole optimoitu joustinvaijerille | Säädä kompensointiarvoja ohjausjärjestelmässä |
Ydinero on siinä, kuinka liike luodaan ja ohjataan. Mekaaninen kone käyttää nokkia, vaihteita ja rajakytkimiä, joten jousen rakenteen muuttaminen tarkoittaa fyysisten nokkien ja pysäyttimien vaihtamista. CNC-kone käyttää servomoottoreita jokaiselle akselille, ja jokainen liike määritellään numeeristen ohjelmaarvojen avulla. Tämä antaa yksinkertaisemman vaihdon, paremman toistettavuuden ja mahdollisuuden tehdä monimutkaisia jousimuotoja, joita mekaaninen kone ei pysty.
3-akselinen kone on taloudellinen valinta suorille puristusjousille, joissa on litteät suljetut päät ja joissa ei ole erityisiä letitaarteita. Valitse 5 akselia, jos haluat valmistaa jousia tarkoilla päätykoukkuilla, vaihtelevalla kelavälillä tai monimutkaisemmilla leikkaus- ja muotoilusarjoilla. Valitse 6–7 akselia, kun tuotevalikoima on laaja ja haluat maksimaalisen työkalun sijoituksen joustavuuden raskaammalla vaijerilla.
Kone voi käsitellä mitä tahansa lankaa, joka voidaan kelata ja leikata käytettävissä olevilla työkaluilla. Tyypillisiä materiaaleja ovat öljykarkaistu jousiteräs, kova vedetty hiiliteräslanka, ruostumaton teräslanka, fosforipronssi, berylliumkupari ja musiikkilanka. Päärajoitukset ovat koneen langan halkaisija-alue ja materiaalin kovuus. Jotkut erittäin lujat metalliseoslangat vaativat kovametallin syöttöteloja ja työkaluja kohtuullisen työkalun käyttöiän saavuttamiseksi.
Suunnittelussa, joka käyttää samaa langan halkaisijaa ja samanlaisia työkalun asentoja, vaihto on vain kysymys tallennetun ohjelman lataamisesta ja kahden tai kolmen työkalun sijoittamisesta. tämä kestää 5-15 minuuttia. Jos langan halkaisija muuttuu tai eri työkaluja tarvitaan, odota 20–40 minuuttia koneen käyttömahdollisuuksista riippuen. Tämä on silti huomattavasti nopeampi kuin mekaaninen kone, jossa uudet nokat on asennettava ja kohdistettava.
Kyllä, oikealla työkalusarjalla ja riittävästi akseleita. Puristusjouset tarvitsevat kelauspisteen, keskitapin tai karan ja nousutyökalun. Jatkojouset tarvitsevat lisätyökaluja päätykoukkujen muodostamiseen, minkä vuoksi yleensä suositellaan 5-akselista konetta. Vääntöjouset, joissa on suorat jalat, tarvitsevat jalkataivutustyökaluja. Yksi 5- tai 6/7-akselinen kone voi kattaa kaikki kolme jousiperhettä, jos langan halkaisijaalue vastaa osiasi.
Pidä syöttörullat puhtaina ja kunnolla painettuna, varmista, että langansuoristin on asetettu todelliselle langanhalkaisijalle, ja käytä oikein kiristettyä langansyöttötelinettä estääksesi langan vetämisen epätasaisesti. Tarkista myös syöttötelan ura säännöllisesti; kulunut ura muuttaa tehollista syöttöhalkaisijaa ja aiheuttaa pituusvirheitä. Kunkin siirron ensimmäisen palan tarkkaileminen ohjelmoitua pituutta vastaan havaitsee ajautumisen ennen kuin siitä tulee romu.
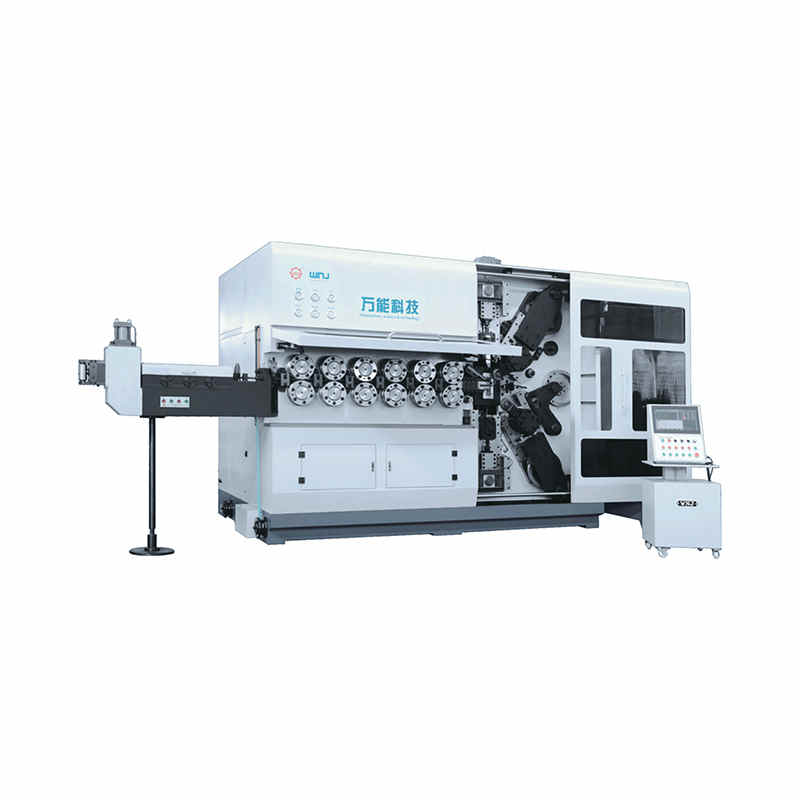
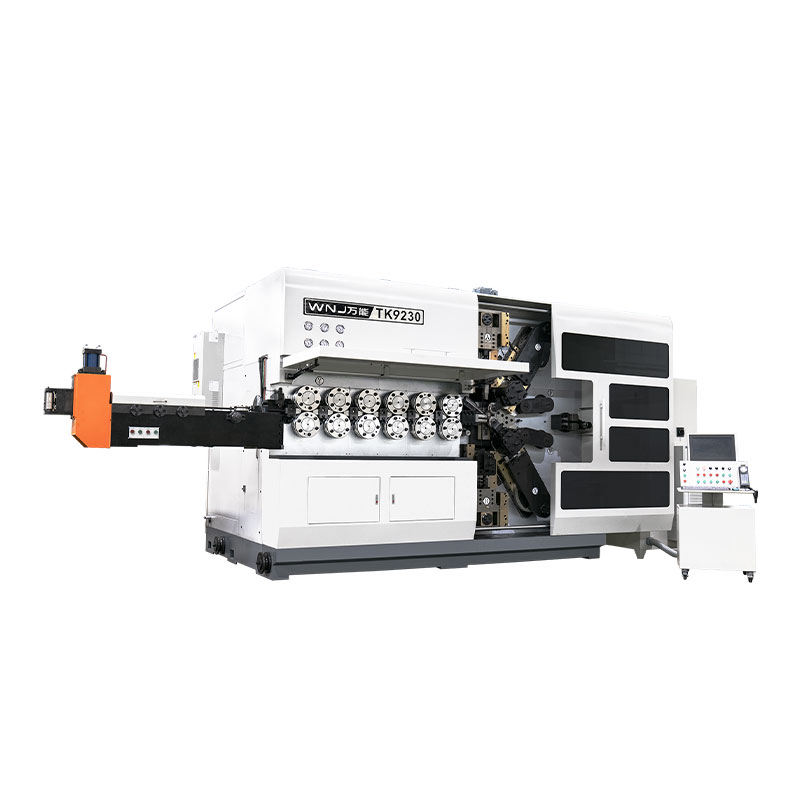
TK-13200, TK-7230 TK-13200、 TK-7230 12-akselinen CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja
TK-13200, TK-7230 TK-13200、 TK-7230 12-akselinen CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja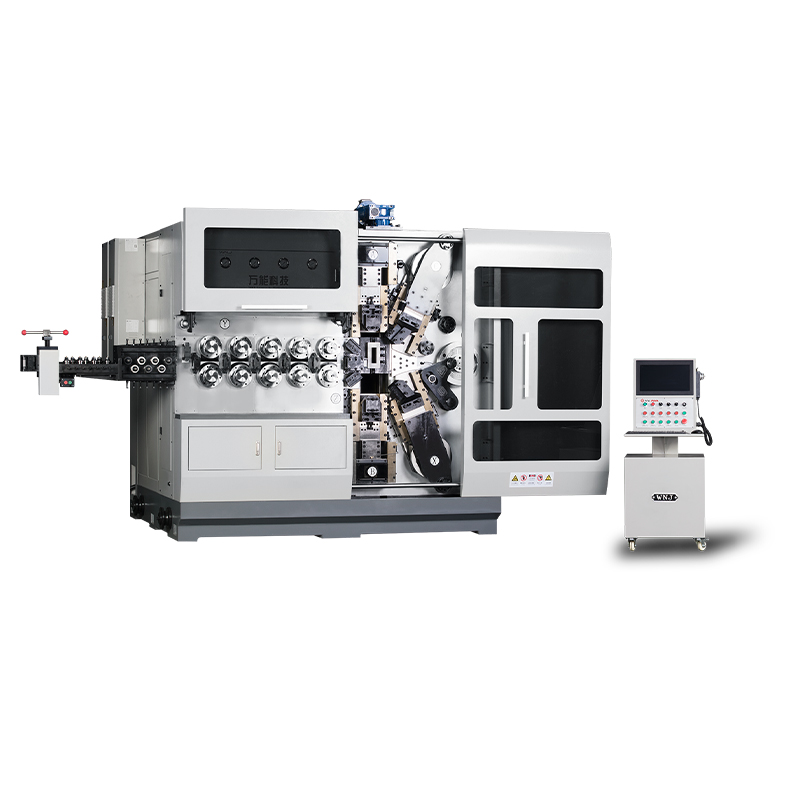
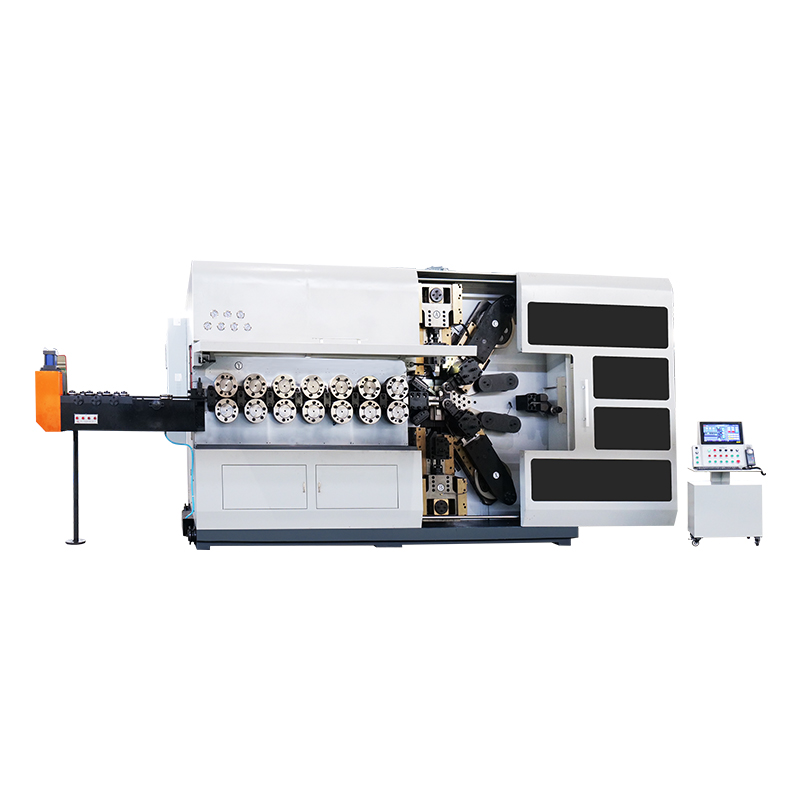
TK12120 TK-12120 12-AKSEINEN CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja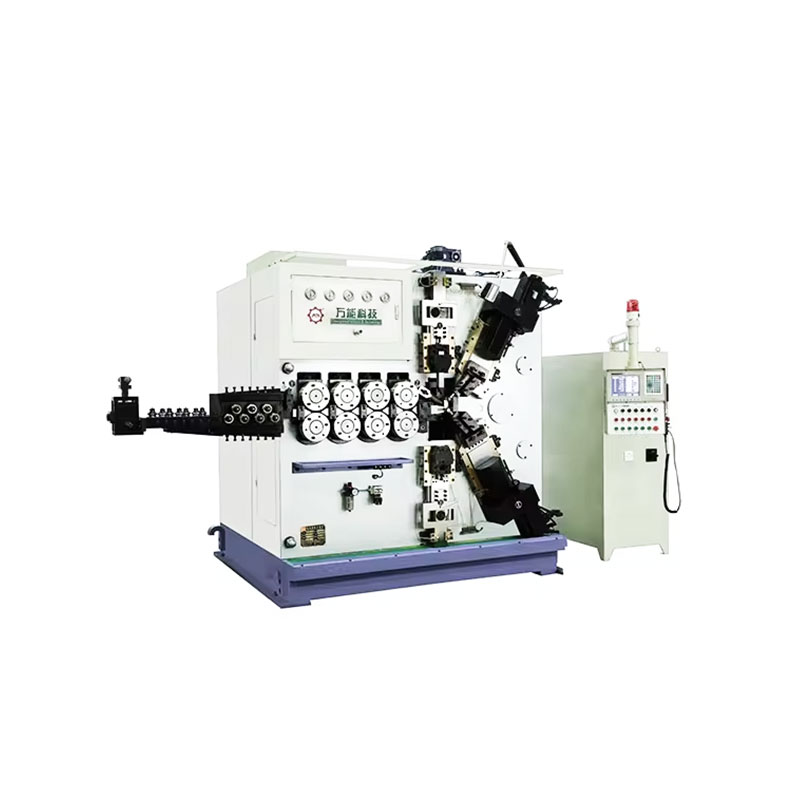
TK-6160 TK-6160 CNC JOUSIVULSAUSKONEET ...
Katso lisätietoja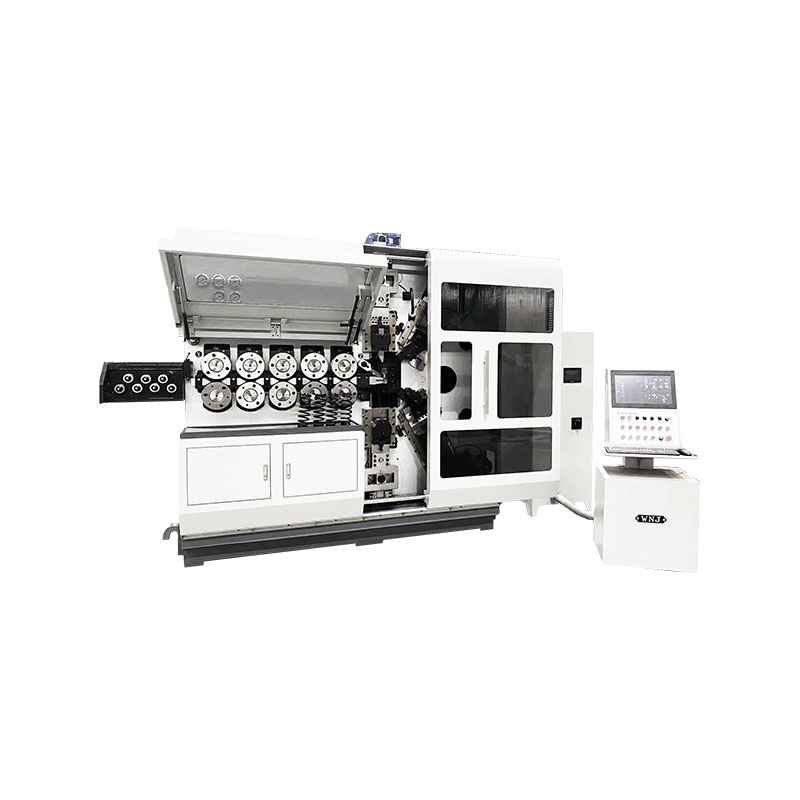
TK-6120 TK-6120 CNC JOUSIVULSAUSKONEET ...
Katso lisätietoja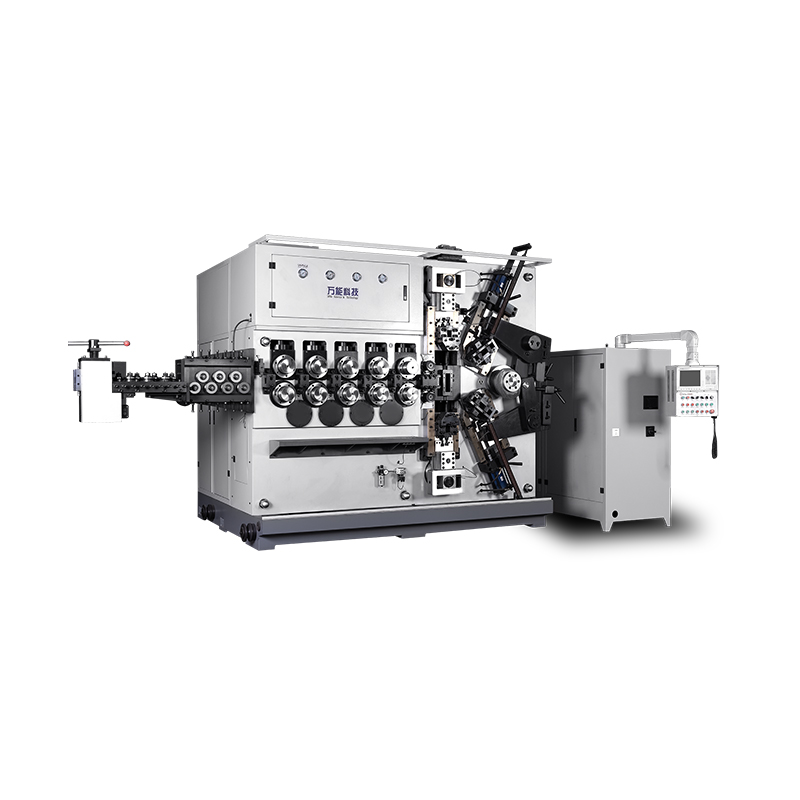
TK-5200 TK-5200 5-AXES CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja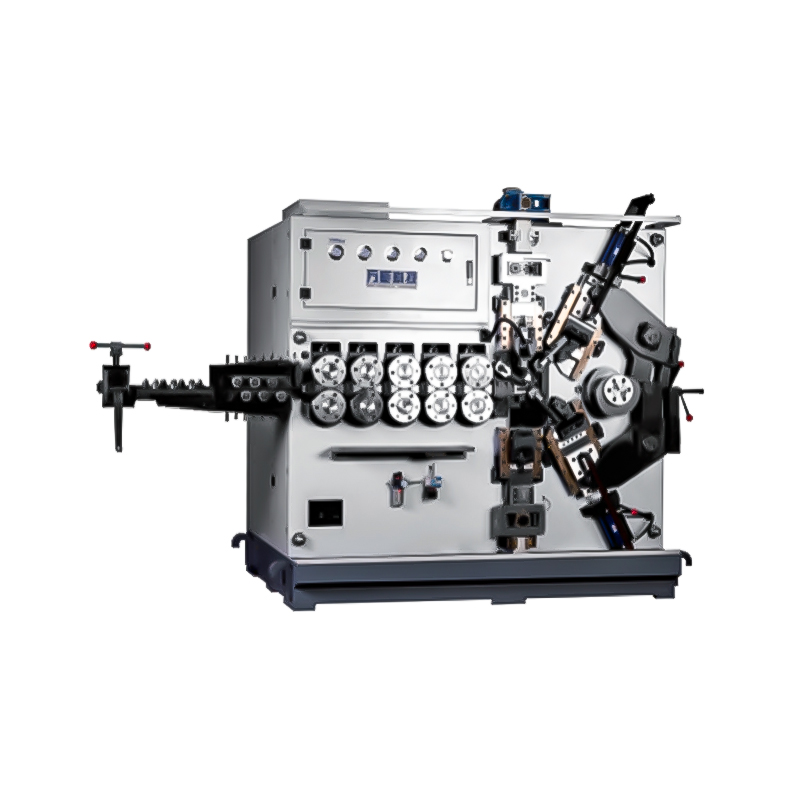
TK-5120 TK-5120 5-AXES CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja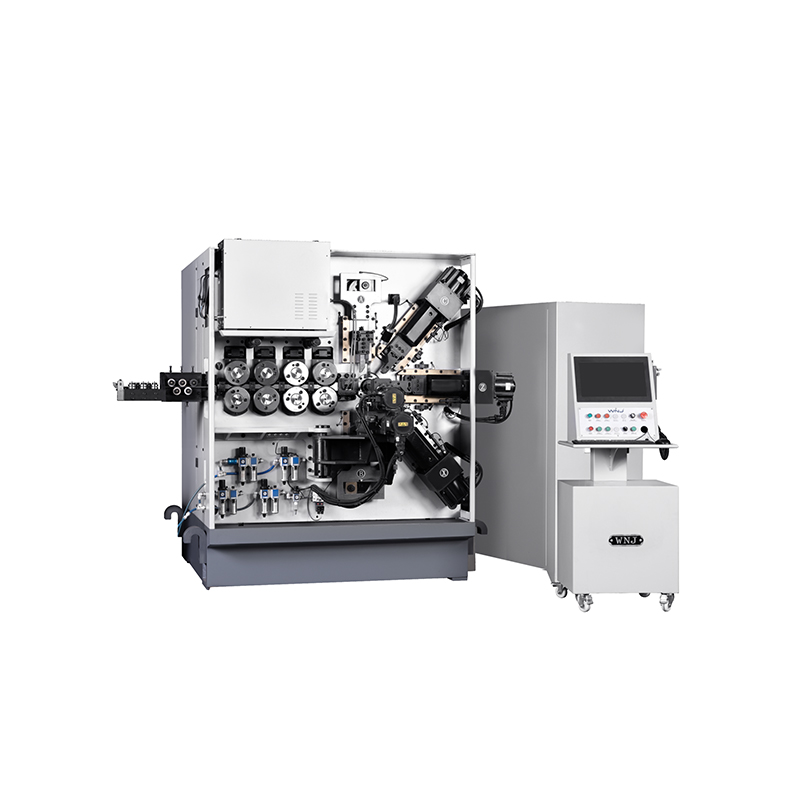
TK TK 10 AXES CNC JOUSIKULLIKONEET ...
Katso lisätietojaMobiili QR-koodi