Kieli

Puristusjousirakenne toimii vain, kun kuormitus, taipuma ja väsymisvaatimukset ovat tasapainossa sen muodostavan koneiston ominaisuuksien kanssa. Aloita jousinopeudella, tarkista jännitys ja kiinteä korkeus ja vahvista lopuksi toleranssit tuotantotiimin kanssa. Tämän järjestyksen saaminen oikein säästää viikkoja yrityksen ja erehdyksen ajalta.
Tässä oppaassa käydään läpi keskeiset suunnitteluparametrit, vaiheittainen laskentaesimerkki, tyypilliset valmistustoleranssit ja laitevalinnat, jotka määrittävät, voidaanko puristusjousi rakentaa johdonmukaisesti.
The jousinopeus (k) on tärkein suunnitteluarvo. Se määrittelee kuorman, joka tarvitaan jousen puristamiseen yhdellä millimetrillä. Kierrepuristusjousen kaava on k = G d^4 / (8 D^3 Na), jossa G on leikkausmoduuli, d on langan halkaisija, D on kelan keskihalkaisija ja Na on aktiivisten kelojen lukumäärä. Langan halkaisijan lisäämisellä on voimakkain vaikutus nopeuteen, koska se nostetaan neljänteen potenssiin; keskimääräisen halkaisijan tai aktiivisten kelojen kasvu tekee jousesta pehmeämmän.
Muita parametreja ovat vapaa pituus, kiinteä korkeus, nousu, kokonaiskelat, indeksisuhde ja jännitys. Jousiindeksin C = D/d tulisi normaalisti olla välillä 4 - 12. Alhaisempi indeksi kuormittaa enemmän kelan sisäpuolta; korkeampi indeksi tekee jousesta todennäköisen taipuvan ja herkän sivukuormituksille.
| Parametri | Symboli | Tyypillinen valikoima | Vaikutus suorituskykyyn |
|---|---|---|---|
| Langan halkaisija | d | 0,5-20 mm | Voimakkain vaikutus nopeuteen ja stressiin |
| Keskimääräinen kelan halkaisija | D | 3-100 mm | Alempi D jäykistää jousta |
| Kevään indeksi | C | 4–12 | Liian alhainen aiheuttaa suurta stressiä, liian korkea aiheuttaa nurjahdusta |
| Aktiiviset kelat | Na | 2–20 | Lisää keloja pehmentää jousta |
| Vapaa pituus | Lf | Suunnittelun mukaan määrätty | Aseta kiinteän korkeuspoikkeutuksen yläpuolelle |
| Kelat yhteensä | Nt | Na 2 | Lisää 2 suljetuille ja maadoitettuja päitä varten |
Myös kevään päillä on väliä. Suljetut ja maadoitetut päät ovat yleisiä puristusjousille, jotka tarvitsevat tasaisen istuinpinnan. Suljetut päät ilman hiontaa tarjoavat paremman väsymisiän mutta vähemmän tasaisuutta. Kokonaiskelat ovat yleensä aktiivisia keloja plus 2 suljetuille päille.
Puristusjousia käytetään monilla aloilla, ja suunnitteluvaatimukset voivat muuttua nopeasti käyttökohteen ollessa kyseessä auto- tai liikkumisjärjestelmä . Näissä tapauksissa väsymiskesto ja mittojen yhtenäisyys tulevat vieläkin kriittisiksi.
Oletetaan, että tarvitset jousen, joka toimittaa 100 N voima 25 mm taipuessa . Käytä öljykarkaistua jousiterästä, jonka leikkausmoduuli G = 80 000 N/mm². Valitse langan halkaisija d = 2,0 mm ja keskimääräinen kelan halkaisija D = 20 mm.
Laskettu jännitys 728 N/mm² on hyväksyttävällä alueella staattisessa käytössä olevalle öljykarkaistulle langalle, mutta miljoonille jaksoille tarvitaan pienempi jännitys. Kasvata d 2,2 mm:iin tai D 22 mm:iin vähentämään stressiä. Huomaa, että jos D kasvaa, jousinopeus laskee, joten Na:ta on vähennettävä k:n ylläpitämiseksi.
Dynaamisten jousien osalta konservatiivinen teollinen nyrkkisääntö on pitää keskijännitys alle 0,45 × murtovetolujuus (UTS) ja vaihtojännitys alle 0,30 × UTS. Tarkista aina lopullinen malli todellista materiaalilaatua vasten.
 TK-320B 3-akselinen CNC-jousikelauskone noususäädöllä Tässä CNC-kelassa on riippumaton nousuakselin ohjaus ja nopea synkroninen toiminta, mikä tekee siitä ihanteellisen puristusjousien tuottamiseen tarkalla nousulla ja tasaisella langansyötöllä, kuten edellisessä jännityssuunnittelukeskustelussa korostettiin. Näytä tuote →
Puristusjousen toleranssit eivät ole vain jälkikäteen. He päättävät, voidaanko jousi tuottaa hyväksyttävillä kustannuksilla ja johdonmukaisuudella. Alla oleva taulukko näyttää tyypilliset toleranssitasot, jotka CNC-jousikelauskone voi saavuttaa normaalituotannossa.
| Parametri | Toleranssi | Huomautuksia |
|---|---|---|
| Ulkohalkaisija | ±0,1 mm, kun d ≤ 3 mm | ±0,2 mm suuremmalle langalle |
| Vapaa pituus | ±0,3 - ±0,5 mm | Riippuu kelojen kokonaismäärästä |
| Kevätkurssi | ±5 % - ±10 % | Vaikuttaa kuormaan taipuessa |
| Kelat yhteensä | ±0,25 kelaa | Ohjattu CNC-syötöllä |
| Neliömäisyys | 0,02 mm 10 mm pituutta kohti | Tasaista istuinta vasten mitattuna |
| Maan päiden yhdensuuntaisuus | 0,05 mm | Vaatii hiontatoiminnon |
Näitä arvoja tiukempi toleranssi on mahdollista, mutta jokainen toleranssialueen pienentäminen lisää kustannuksia, koska se vaatii enemmän tarkastus- ja asetusaikaa. Suunnittele laajin toleranssi, jonka sovelluksesi voi hyväksyä , ja määritä jousen nopeus, jos kuormitus tietyllä taipumalla on se, mikä on todella tärkeää.
Tässä osiossa esitettyä CNC-jousikelauskonetta käytetään yleisesti puristusjousien valmistukseen tasaisella nousu- ja langansyötöllä. Mahdollisuus ohjelmoida syöttöpituus ja kelojen lukumäärä tarkasti on se, mikä pitää jousinopeuden kapealla kaistalla.
 CNC-625D 4-akselinen CNC-jousimuovauskone tunnistimella Neljällä akselilla ja automaattisella havainnolla varustettu muotoilukone pysähtyy vikojen kohdalle ja mahdollistaa parametrien säädöt, mikä varmistaa erilaisten jousimuotojen toistettavan tuotannon, mikä tukee edellä mainittua jatkuvuutta suunnittelusta valmistukseen. Näytä tuote →
Puristusjousirakenne on vain niin hyvä kuin sen muodostava kone. CNC-jousimuovauskoneet ohjaavat langansyöttöä, kelausväliä, ulkohalkaisijaa ja leikkauspituutta elektronisesti. Tästä syystä laitteistoon hyvin sovitettu malli voidaan toistaa tuhansia kertoja ilman ajautumista.
Jousikoneen akselien lukumäärä määrittää, kuinka monimutkaisen muodon se voi tehdä. 3-akselinen kone voi tuottaa tavallisia puristusjousia, kun taas 5-akselinen tai 10-akselinen kone pystyy käsittelemään kehittyneempiä muotoja. Jos haluat ymmärtää perusmekaniikkaa, lue miten CNC-jousikone toimii . Tämä auttaa sinua ymmärtämään, miksi tietyt jousimallit ovat helpompia valmistaa kuin toiset.
Kun jousella on korkea jousiindeksi tai hyvin pieni langan halkaisija, kone tarvitsee tarkan langan kireyden hallinnan. Muuten nousu voi vaihdella jousen pituuden mukaan, mikä aiheuttaa epäyhtenäisen nopeuden. Realistisen suunnittelun yhdistäminen oikean CNC-muovauskoneen kanssa on nopein reitti vakaaseen tuotantoprosessiin.
 CNC-jousipään hiomakonesarja tarkkuusviimeistelyyn Tämä sarja tarjoaa CNC-hiontaa servo-ohjatuilla pyörillä ja automaattisen tarkastuksen, joka soveltuu jousien päiden hiontaan 0,3 - 12 mm lanka, mikä varmistaa tasaisuuden ja yhdensuuntaisuuden, joka vaaditaan ennen asennusta vaativissa sovelluksissa. Näytä tuote →
Puristusjousen materiaali valitaan käyttöympäristön ja vaaditun väsymisiän mukaan. Yleisiä valintoja ovat hiiliteräs, öljykarkaistu jousiteräs, ruostumaton teräs ja seosteräkset. Ruostumaton teräs on usein tarpeen korkeissa lämpötiloissa tai syövyttävissä ympäristöissä, mutta sillä on pienempi leikkauskerroin ja erilainen jännityskyky.
Kelauksen jälkeen jousessa on sisäisiä jäännösjännityksiä, jotka voivat lyhentää väsymisikää. Jousikarkaisuuunia käytetään materiaalin jännityksenpoistoon ja mittojen stabilointiin. Tämä vaihe ei ole valinnainen korkean suorituskyvyn jousille. Lämpökäsittelylämpötila on riittävän alhainen välttääkseen mikrorakenteen muuttamisen, mutta riittävän korkea rentouttaakseen kelausjännitykset.
Hiottujen päiden jousien CNC-jousihiomakone varmistaa, että päätypinnat ovat tasaiset ja yhdensuuntaiset. Tämä parantaa jousen kuorman jakautumista ja estää liitospinnan ennenaikaisen kulumisen. Hiontatoiminto on erityisen tärkeä, kun jousi on asennettu kompaktiin onteloon.
Nämä virheet näkyvät yhä uudelleen uusissa puristusjousimalleissa. Niiden välttäminen säästää aikaa ja rahaa.
Tämä tarkistuslista auttaa sinua toimittamaan täydellisen, valmistettavan suunnittelun jousivalmistajallesi.
Jousinopeus on tärkein arvo, koska se sitoo kuorman taipumaan. Oikea jousinopeus tarkoittaa, että jousi tekee tehtävänsä kokoonpanossa.
Aloita vaaditusta jännityksestä ja jousinopeudesta. Paksumpi lanka tekee jousesta jäykemmän ja lisää jännitystä tietyllä kuormalla, joten langan halkaisija on tasapainotettava kelan keskihalkaisijan ja aktiivisten kelojen lukumäärän kanssa.
Jousiindeksi on kelan keskihalkaisijan suhde langan halkaisijaan. Sen tulisi olla välillä 4-12. Alhainen indeksi lisää sisäistä jännitystä ja tekee kelauksesta vaikeaa; korkea indeksi tekee jousesta epävakaan ja altis lommahdukselle.
Kyllä. Jousinopeus on kääntäen verrannollinen aktiivisten kelojen kuutioon, joten aktiivisten kelojen vähentäminen jäykistää jousta. Mutta sinun on myös pidettävä kelojen kokonaismäärä ja vapaa pituus käytännön rajoissa.
Karkaisu keventää kelauksen aiheuttamia jäännösjännityksiä. Se stabiloi jousen mitat ja pidentää väsymisikää. Useimpien suorituskykyisten jousien kohdalla tätä vaihetta ei voi ohittaa.
Määritä tiukin toleranssi, jonka toiminto voi perustella, ei tiukinta, jonka kone voi kestää. Jos kuormitus tietyllä korkeudella on tärkeämpää, toleroita jousinopeus vapaan pituuden sijaan.
Puristusjousisuunnittelu on tasapaino laskelmien ja käytännön tuotannon välillä. Paperilla parhaiten toimiva jousi ei ole aina helpoin valmistaa. Pitämällä materiaalit, toleranssit ja koneen ominaisuudet näkyvissä alusta alkaen voit välttää yleiset viat ja saada jousen, joka toimii tasaisesti koko käyttöikänsä.
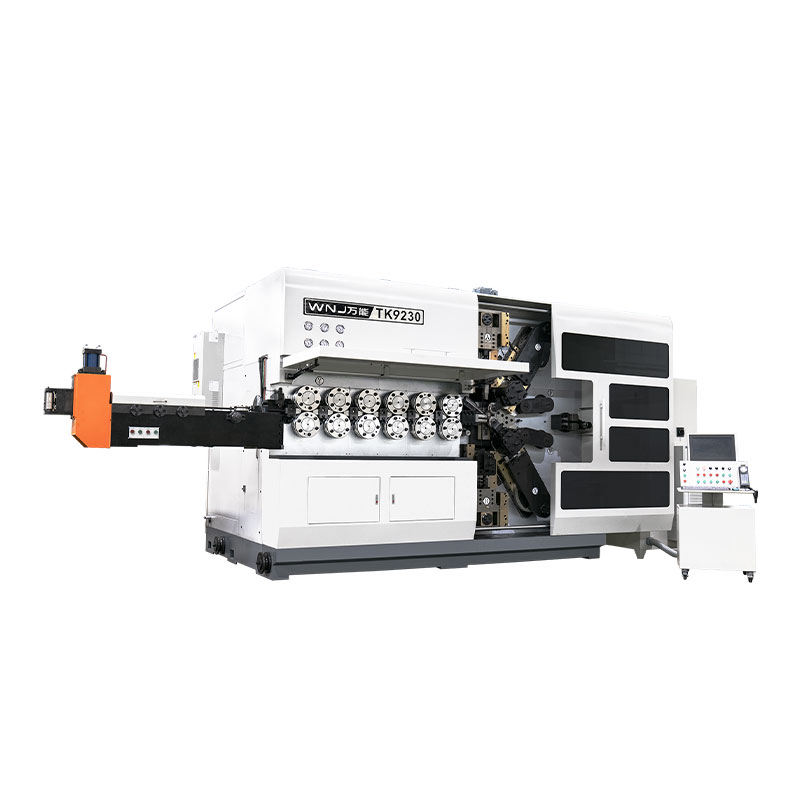
TK-13200, TK-7230 TK-13200、 TK-7230 12-akselinen CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja
TK-13200, TK-7230 TK-13200、 TK-7230 12-akselinen CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja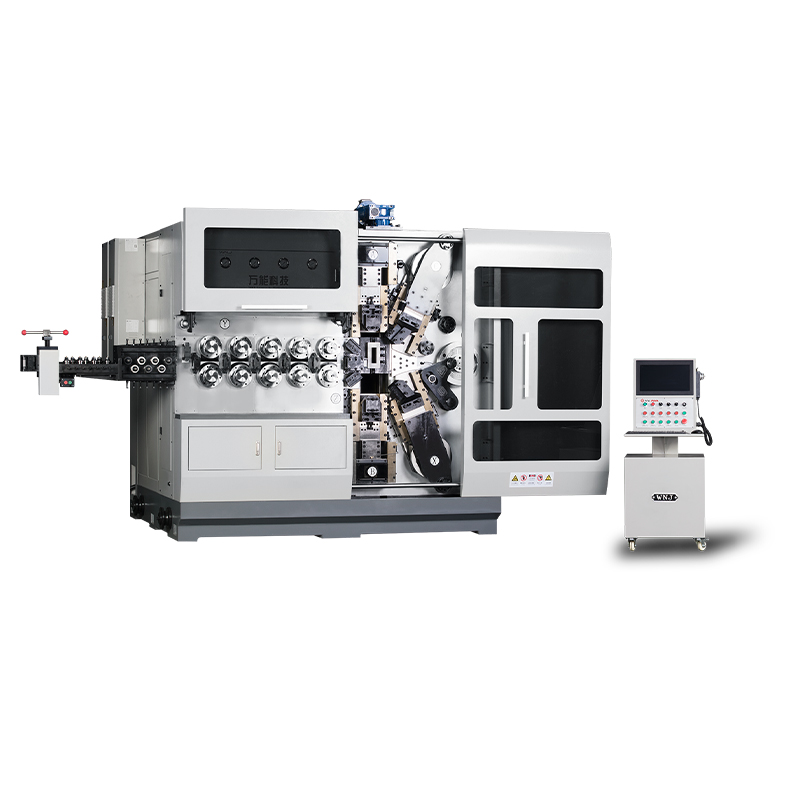
TK12120 TK-12120 12-AKSEINEN CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja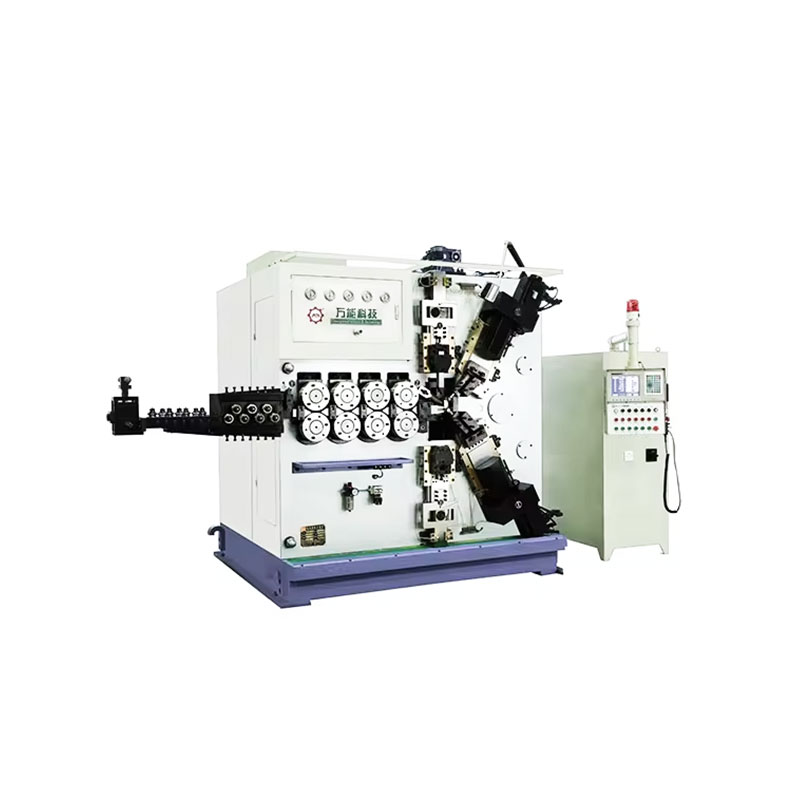
TK-6160 TK-6160 CNC JOUSIVULSAUSKONEET ...
Katso lisätietoja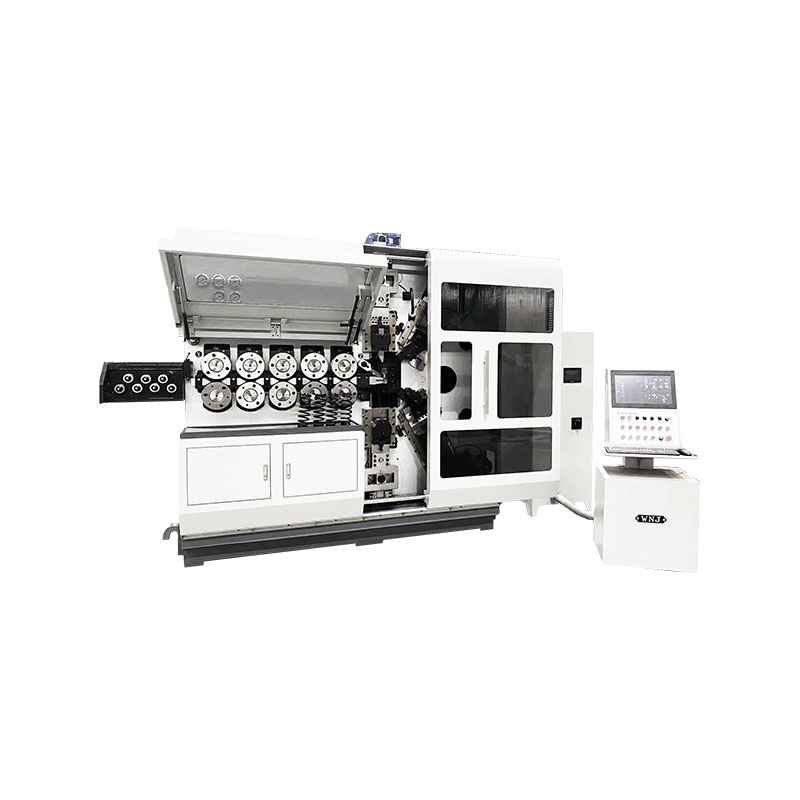
TK-6120 TK-6120 CNC JOUSIVULSAUSKONEET ...
Katso lisätietoja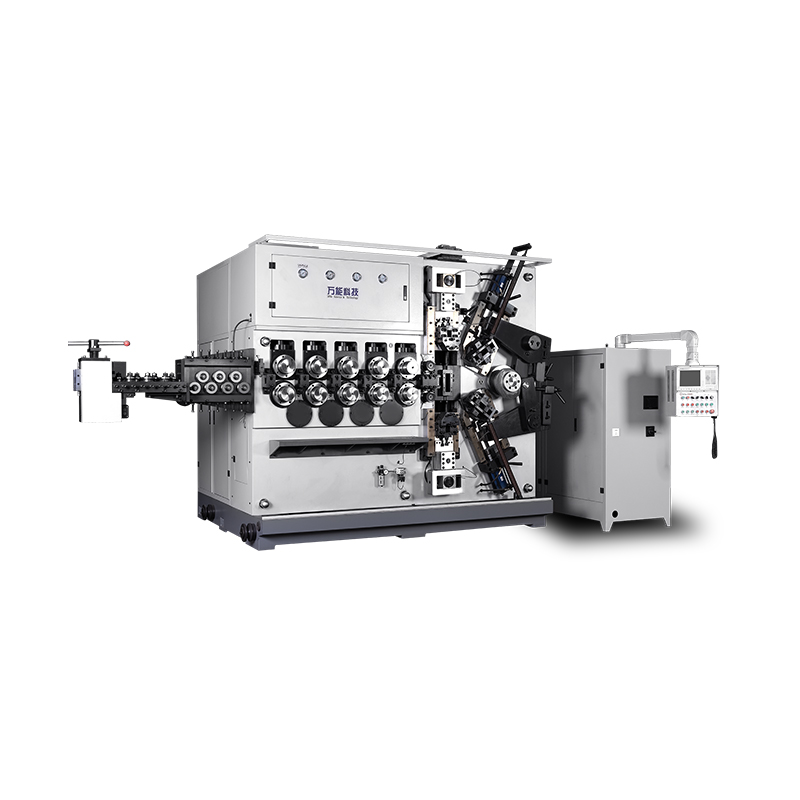
TK-5200 TK-5200 5-AXES CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja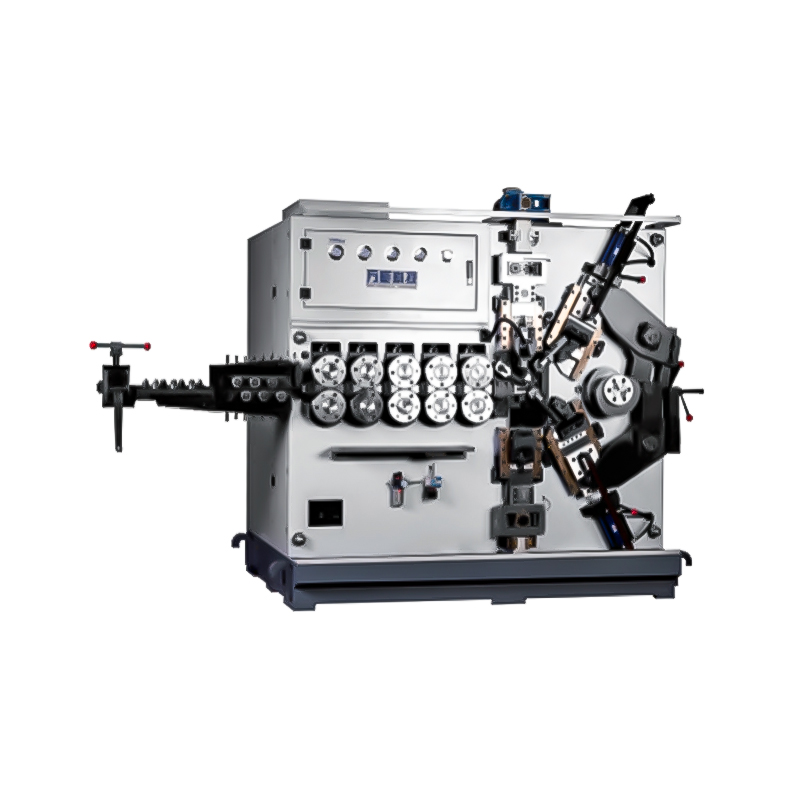
TK-5120 TK-5120 5-AXES CNC-JOUSIKELAUSKONEET ...
Katso lisätietoja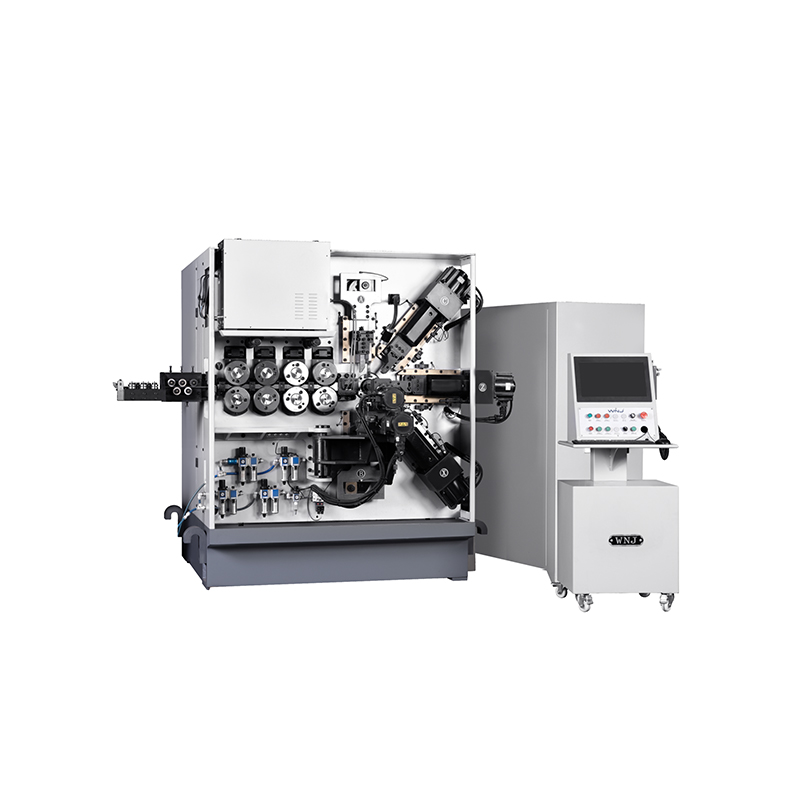
TK TK 10 AXES CNC JOUSIKULLIKONEET ...
Katso lisätietojaMobiili QR-koodi